
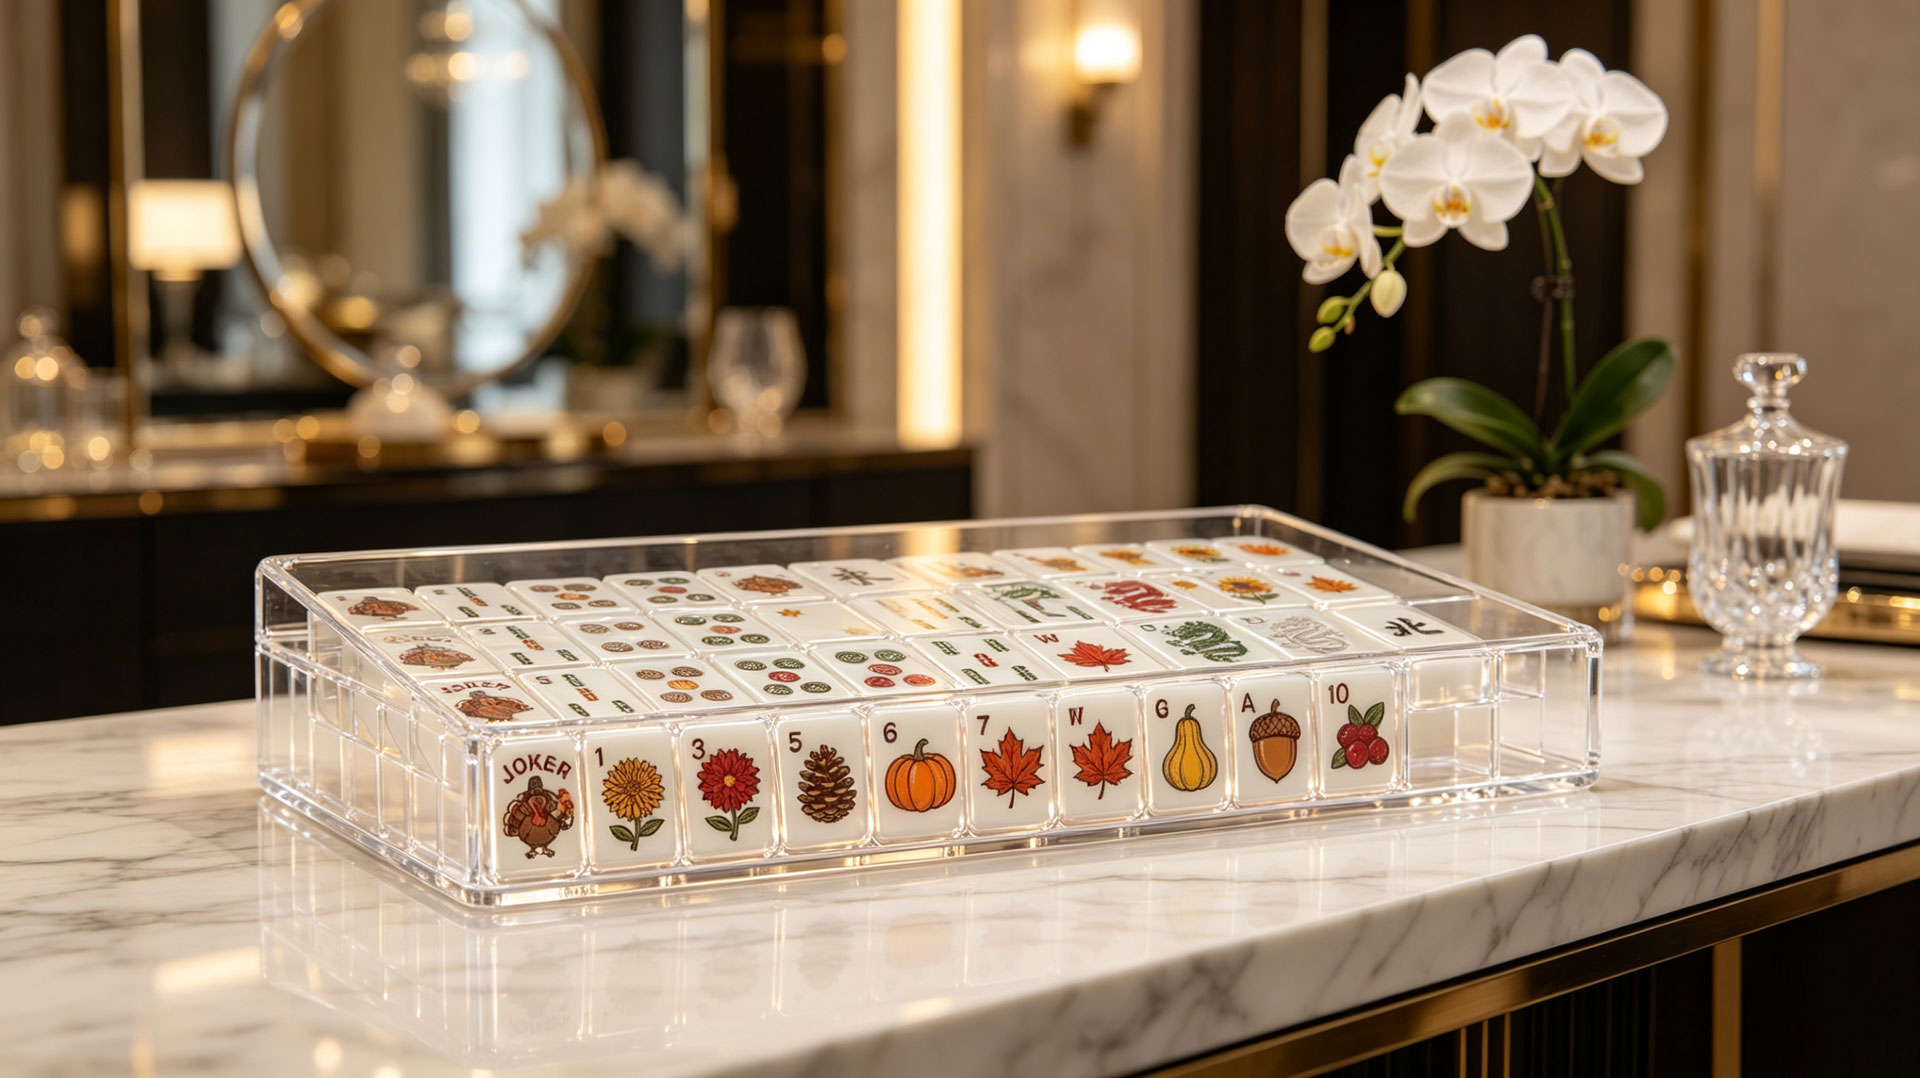
Одно лишь изменение цвета между производственными партиями может привести к тому, что две фишки для маджонга из одного набора будут выглядеть так, будто их изготовили разные производители. При оптовой закупкеамериканские фишки для маджонга на заказВ процессе производства контроль качества — это не просто окончательная проверка, а непрерывный процесс, внедренный на каждом этапе, от получения сырья до окончательной упаковки.
В данной статье рассматриваются контрольные точки контроля качества, которые отличают качественные, готовые к отгрузке комплекты плитки от партий, требующих доработки или отбраковки: входное тестирование материалов, отбор проб в процессе производства, контроль цветовых различий, классификация дефектов и обеспечение однородности всей партии.
Основные моменты:
• Перед началом резки необработанный акрил проверяется на прозрачность, плотность и наличие дефектов поверхности — некачественный материал отбраковывается на складе.
• Контроль качества на всех этапах производства осуществляется на пяти производственных стадиях с заданными показателями выборки и критериями приемки.
• Поддержание однородности цвета в пределах ΔE ≤ 2,0 обеспечивается с помощью спектрофотометрической проверки на уровне листов и плиток.
• Дефекты классифицируются на три уровня с определенными правилами утилизации — не все дефекты требуют списания.
• Однородность всей партии проверяется в ходе окончательной 100% проверки, при которой каждая плитка сравнивается с утвержденным образцом.
Почему контроль качества в производстве фишек для маджонга отличается?
Плитки для маджонга представляют собой проблему контроля качества, которой нет у большинства акриловых изделий: каждая плитка в наборе из 152 штук должна выглядеть так, как будто она принадлежит к тому же набору. Подставка с небольшим дефектом поверхности поставляется как единое целое. Плитка маджонга, цвет которой отличается от соседней, сразу бросается в глаза на столе и неприемлема для конечного пользователя. Это не теоретическая проблема — это наиболее распространенная жалоба на качество при оптовых заказах плиток, и ее нельзя исправить простой заменой дефектной плитки, если замененная не соответствует остальным плиткам набора.
Это требование — обеспечение единообразия на уровне комплекта, а не приемлемости на уровне отдельных изделий — означает, что обычная проверка качества по принципу «прошел/не прошел» в конце производственной линии недостаточна. Партия, в которой 98% фишек проходят проверку по отдельности, все равно может не пройти проверку как комплект, если оставшиеся 2% создают видимые отклонения. Эффективный контроль качества при производстве фишек для маджонга должен проверять как качество отдельных фишек, так и однородность всей партии.
Описанная ниже система инспекций отражает процедуры, сертифицированные по стандарту ISO 9001, которые применяются на предприятии JAYI, где 100% контроль качества на выходе и поддержка со стороны сторонних инспекционных служб являются стандартом для всех видов продукции.набор для маджонга на заказзаказы.
Входной контроль материалов — перед началом производства.
Что подвергается тестированию?
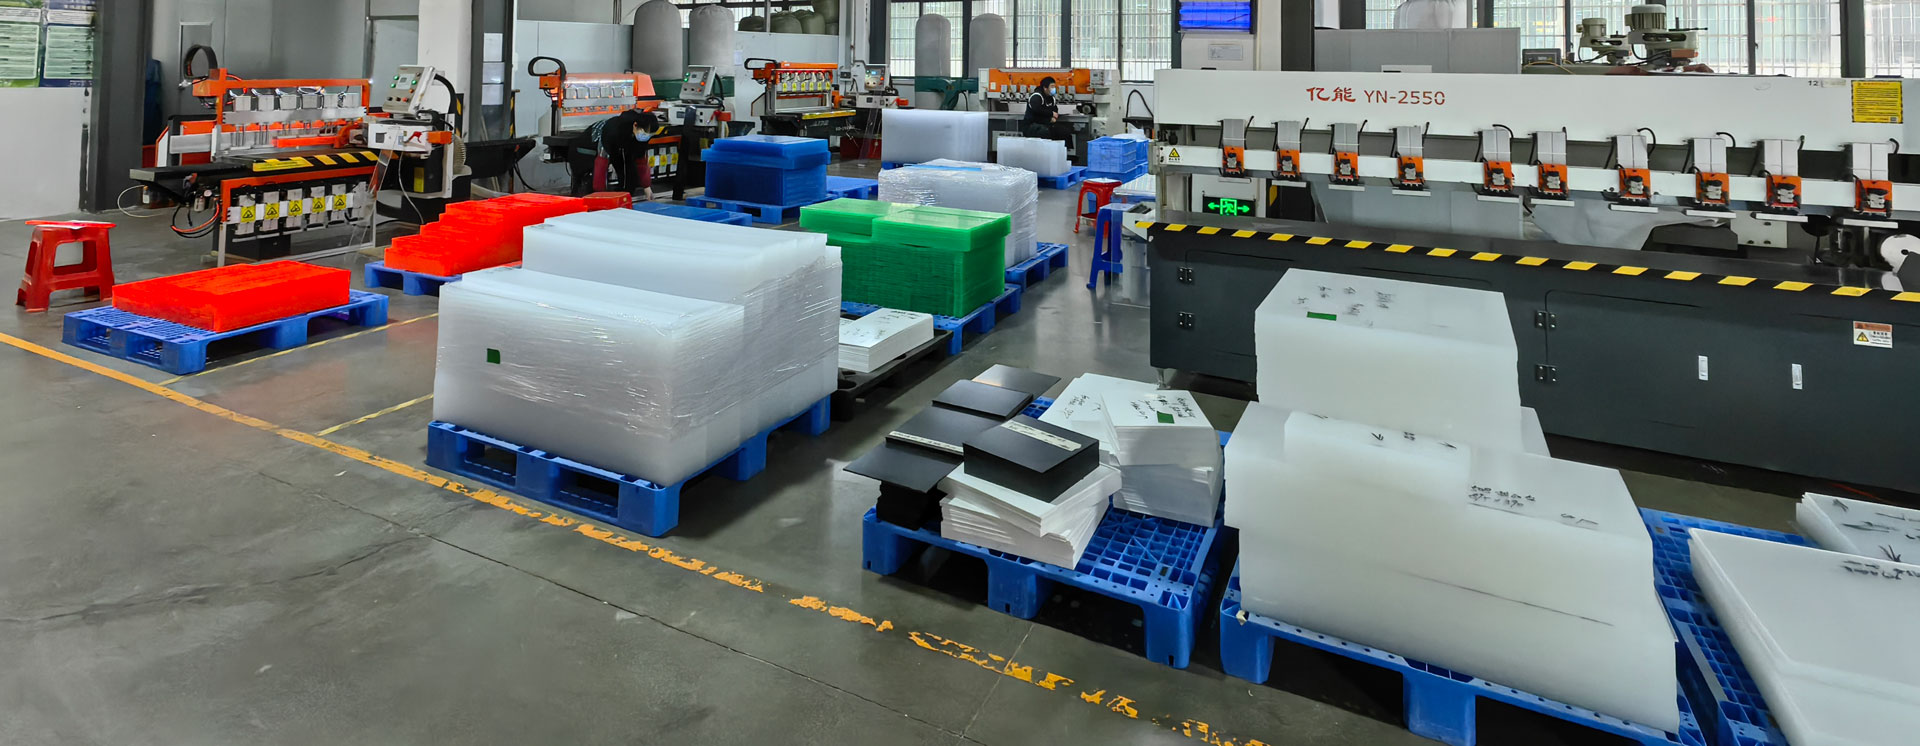
Необработанный акриловый лист — это основа каждой плитки. Дефекты подложки невозможно исправить на последующих этапах производства — лист с внутренними пузырьками приводит к образованию плитки с внутренними пузырьками, независимо от того, насколько точно станок с ЧПУ ее вырезает.
| Тест | Метод | Критерии приемки | Последствия отказа |
|---|---|---|---|
| Прозрачность | Спектрофотометр при 550 нм | Коэффициент пропускания ≥ 92% (прозрачный акрил) | Лист отклонен; заказана замена. |
| Плотность | Прецизионные весы (±0,01 г) + измерение объема | В пределах ±1% от спецификации | Лист отклонен |
| Дефекты поверхности | Визуальный осмотр под светодиодной панелью (1000 люкс) | Без царапин, пузырьков или включений размером более 0,3 мм. | Лист отклоняется, если количество дефектов превышает допустимый предел. |
| однородность цвета | Спектрофотометр против эталонного образца Pantone | ΔE ≤ 1,5 на уровне листа | Лист помещен на карантин для повторного измерения. |
| Равномерность толщины | Цифровой микрометр, 5 точек на листе | ±0,15 мм по ширине листа | Лист отклонен |
Отслеживаемость материалов
Каждый акриловый лист, поступающий на предприятие, маркируется номером партии, который позволяет отследить поставщика, дату производства и результаты испытаний. Если в процессе производства обнаруживается проблема с качеством, номер партии позволяет отследить конкретную партию материала — и далее до каждой плитки, вырезанной из этого листа.
Показатели брака отслеживаются ежемесячно. Листы, не прошедшие входной контроль, возвращаются поставщику с подробным отчетом о дефектах. При показателе брака, превышающем 3%, проводится проверка поставщика. На этом этапе соблюдается политика JAYI, предусматривающая использование 100% первичного акрила — никогда не переработанного материала: переработанные листы демонстрируют непостоянную плотность и более низкую прозрачность, которые можно обнаружить с помощью вышеуказанных тестов на плотность и прозрачность.
Контроль качества на пяти этапах производства.
Контрольные точки качества внедрены на каждом этапе производственного процесса. Для каждой контрольной точки определены частоты выборки, критерии приемки и процедуры эскалации.
Матрица поэтапного контроля качества
| Этап | Процесс | Пункт осмотра | Частота дискретизации | Ключевые критерии |
|---|---|---|---|---|
| 1. Нарезка | Резка акрилового листа на станке с ЧПУ | Точность размеров заготовок плитки | 10% на партию | ±0,1 мм по сравнению со спецификацией |
| 2. Гравюра | Лазерная гравировка поверхности плитки | Глубина гравировки, резкость кромок, точность траектории. | 15% на партию | Глубина ±0,05 мм; без заусенцев. |
| 3. Печать | УФ-печать или трафаретная печать | совмещение цветов, адгезия чернил, выравнивание | 15% на партию | Точность регистрации ±0,2 мм; ΔE ≤ 2,0 |
| 4. Полировка | Алмазная полировка кромок | Чистота поверхности, кромки без сколов. | 10% на партию | Видимых сколов нет; Ra ≤ 0,8 мкм |
| 5. Сборка и упаковка | Сборка плиточного комплекта, вкладыш в упаковку. | Полнота, последовательность плиток, целостность упаковки. | 100% | Все 152 плитки на месте; повреждений нет. |
Правила эскалации
Если в ходе контроля качества обнаруживается превышение допустимого уровня дефектов, производство данной партии приостанавливается. Группа контроля качества изолирует поврежденные плитки, определяет первопричину и принимает корректирующие меры, после чего возобновляет производство. К распространенным первопричинам и способам их устранения относятся:
| Характер дефектов | Вероятная первопричина | Корректирующие действия |
|---|---|---|
| Систематический дрейф размеров | Износ инструмента ЧПУ | Замена инструмента; повторная калибровка |
| Изменение глубины гравировки | Колебания мощности лазера | Калибровка лазера; стабилизация мощности |
| Смещение при совмещении печати | Несоосность крепления | Перенастройка приспособления; повторная обнуление. |
| Сколы по краю полированной поверхности | Состояние полировального круга | Замена колеса; регулировка скорости подачи |
Управление однородностью цвета на протяжении всей партии
Стандарт ΔE
Разница в цвете измеряется в единицах ΔE (Delta E) — стандартизированном показателе, представляющем собой воспринимаемое расстояние между двумя цветами. ΔE, равное 1,0, является порогом восприятия: большинство людей не могут различить разницу в цвете ниже 1,0 при нормальных условиях просмотра. Для производства американских наборов для маджонга на заказ стандарт поддерживается на уровне ΔE ≤ 2,0, а для брендов со строгими требованиями к точности цветопередачи доступно значение ΔE ≤ 1,5.
Где проявляется разнообразие цветов
| Производственная переменная | Как это влияет на цвет | Метод контроля |
|---|---|---|
| партия акриловых листов | Различные партии сырья могут иметь незначительные различия в оттенке. | Сопоставьте номер партии с заказом; измерьте ΔE при входном контроле. |
| Состав чернил | Состав партий УФ-чернил может меняться в зависимости от соотношения компонентов при смешивании. | Проверка качества чернил на уровне партии; измерение вязкости и цвета. |
| Условия отверждения | Интенсивность УФ-лампы и время экспозиции влияют на конечный цвет чернил. | Контроль интенсивности света лампы; управление временем экспозиции |
| Взаимодействие субстрата | Изменение цвета чернил на тонированном акриле по сравнению с белым эталоном. | Всегда проверяйте цвет на реальном акриловом краске, а не на бумаге. |
| Глубина гравировки | Более глубокая гравировка изменяет преломление света в вырезанном канале. | Проверка глубины на этапе гравировки (см. Этап 2 выше) |
Рабочий процесс проверки цвета
1. Предпроизводственный этап:Кодовый номер Pantone преобразован в CMYK; тестовая печать на реальной акриловой подложке; показания спектрофотометра записаны как базовый уровень.
2. На уровне листа:Перед началом резки каждый акриловый лист измеряется относительно исходной линии.
3. Уровень плитки:Первый фрагмент, полученный в результате обработки на станке с ЧПУ/гравировки/печати, измеряется относительно базового уровня.
4. На уровне партии:10% готовых плиток измеряются спектрофотометрически; если значение ΔE превышает 2,0, измеряется вся партия.
Эта многоуровневая проверка позволяет выявить изменение цвета на самой ранней стадии — когда затраты на коррекцию минимальны. Изменение цвета, обнаруженное на уровне листа, требует лишь замены листа; аналогичное изменение, обнаруженное на уровне готовой плитки, требует утилизации и повторной обработки всей поврежденной плитки. Принцип прост: чем позже обнаружена проблема с цветом, тем больше материала, труда и времени уже вложено в поврежденную плитку — и тем выше стоимость коррекции.
Классификация и устранение дефектов
Не все дефекты одинаковы. Трехуровневая система классификации определяет дальнейшую судьбу каждой дефектной плитки — будет ли она переработана, понижена в качестве качества или утилизирована.
Уровни дефектов
| Уровень | Определение | Примеры | Расположение |
|---|---|---|---|
| Критический | Дефект, делающий плитку непригодной для использования или небезопасной. | Треснувшая плитка; отсутствует гравировка; неправильный символ. | Выбросить — никогда не переделывать |
| Главный | Дефект, видимый с расстояния вытянутой руки, который влияет на внешний вид или функциональность. | Смещение цвета ΔE > 2,0; глубокая царапина; смещение печати. | По возможности переделайте; в противном случае выбросьте. |
| Незначительный | Дефект виден только при внимательном осмотре; не влияет на функциональность. | Незначительные поверхностные дефекты ≤0,5 мм; небольшие вариации полировки. | Принять или переделать по усмотрению клиента. |
Пороговые значения уровня дефектов
| Размер заказа | Критическое (макс.) | Основной (макс.) | Малый (макс) |
|---|---|---|---|
| ≤ 500 комплектов | 0% | 1,5% | 3,0% |
| 501–2000 комплектов | 0% | 1,0% | 2,5% |
| > 2000 комплектов | 0% | 0,8% | 2,0% |
Критические дефекты недопустимы при любом объеме заказа. Частота серьезных и незначительных дефектов снижается по мере увеличения объема заказа — более крупные партии обеспечивают больший статистический контроль и должны приводить к более узкому распределению качества.
Что происходит с бракованной плиткой?
Плитка, классифицированная как лом, уничтожается и перерабатывается в процессе повторного измельчения акрила (измельченный материал используется для других целей, не связанных с производством продукции, и никогда не используется для производства плитки).
Плитка, признанная пригодной для переработки, возвращается на соответствующий этап производства — повторная полировка при дефектах кромок, повторная печать при проблемах с цветом, повторная гравировка при ошибках глубины.
Перед повторным включением в производственный процесс отремонтированные плитки проходят повторную проверку с той же частотой, что и плитки первого прохода.
Уведомление клиентов о выявленных дефектах
При обнаружении дефектов в ходе 100%-ного контроля качества на выходе клиенты получают отчет о дефектах, который включает в себя тип дефекта, его количество, анализ первопричин и предпринятые корректирующие действия.
В случае серьезных и критических дефектов в отчет также включаются фотодоказательства и решение о дальнейшей судьбе (переделка или утилизация).
Прозрачность на этом этапе укрепляет доверие к производственному процессу — даже при возникновении дефектов документально подтвержденные корректирующие действия демонстрируют контроль над процессом, а не реактивное решение проблем.
Полная однородность партии — окончательная 100% проверка.
Почему для маджонга необходима 100% проверка качества
Контроль качества на основе выборки подходит для товаров, где отдельные единицы продаются независимо. Наборы для маджонга продаются как целые комплекты — одна нештатная фишка может поставить под угрозу весь набор. По этой причине окончательная проверка наборов фишек для маджонга составляет 100%: проверяется каждая фишка, а не статистическая выборка.
Контрольный список 100% проверки
| Проверять | Метод | Критерий прохождения |
|---|---|---|
| Количество плиток | Ручной подсчет по списку из 152 плиток. | Точное совпадение по количеству |
| Точность символов | Визуальное сравнение с утвержденным произведением искусства. | Правильный символ на каждой плитке |
| однородность цвета | Визуальное сравнение с утвержденным образцом при освещении D65 | Визуальных различий в цвете по сравнению с образцом не обнаружено. |
| Точность размеров | Измерение длины, ширины и толщины цифровым штангенциркулем. | ±0,1 мм по сравнению со спецификацией |
| Качество поверхности | Визуальный осмотр под светодиодной панелью. | Отсутствуют критические или существенные дефекты. |
| Качество гравировки/печати | Визуальный и тактильный осмотр | Аккуратные края; без заполнения; правильная глубина. |
| Полнота набора | Проверка по карте тайлов (4 треска × 4 масти и т. д.) | Присутствуют все звания и масти. |
Независимая инспекция
Для брендов, требующих независимой проверки.JAYI Акрилподдерживает независимую проверку качества продукции на заводе перед отгрузкой.
Инспекторы из SGS, TUV или уполномоченных заказчиком агентств могут получить доступ к производственным процессам и протоколам проверок. Документация по системе управления качеством ISO 9001 доступна для ознакомления аудиторам, а протоколы 100%-ной проверки отгружаемой продукции обеспечивают информационный след, с которым сверяют данные сторонние инспекторы.
Тот же 100% стандарт контроля качества применяется и к вспомогательным элементам:акриловые подставки для маджонгаИзделия, входящие в комплект поставки, проходят те же проверки размеров и качества поверхности, что и сама плитка.
Инфраструктура обеспечения качества, включающая сертификаты ISO 9001, SGS, TUV, BSCI и SEDEX, отражает приверженность предприятия не только контролю качества продукции, но и соблюдению технологических процессов на самом уровне.
Данные сертификаты ежегодно проверяются аудиторами и требуют наличия документально оформленных процедур корректирующих действий для каждого несоответствия.
Для поиска поставщиков для брендовакриловая настольная играДля крупных розничных продавцов, работающих с продукцией массового производства, этот комплекс сертификаций обеспечивает базовый уровень соответствия, необходимый перед привлечением поставщика.
Часто задаваемые вопросы
Какие стандарты качества применяются к изготовлению американских фишек для маджонга на заказ?
ISO 9001 — это базовый стандарт управления качеством, регулирующий документированные процедуры, корректирующие действия и непрерывное совершенствование. На уровне продукции основными стандартами являются допуски по размерам (±0,1 мм), однородность цвета (ΔE ≤ 2,0) и 100% контроль качества на выходе. Дополнительные сертификаты, такие как SGS, TUV, BSCI и SEDEX, обеспечивают соответствие требованиям цепочки поставок со стороны крупных розничных продавцов.
Как проверяется однородность цвета в ходе серийного производства?
Цвет измеряется на трех уровнях с помощью спектрофотометра: на необработанном акриловом листе до резки, на первой плитке из каждой производственной партии и на 10% готовых плиток. Если какая-либо плитка превышает ΔE 2,0 от утвержденного базового уровня, измеряется вся партия. Утвержденный образец с предпроизводственной стадии служит эталоном цвета на протяжении всей партии.
Что произойдет, если во время 100% проверки будет обнаружена дефектная фишка для маджонга?
Фишка маджонга классифицируется как критическая, существенная или незначительная. Критические дефекты (трещины, отсутствие символов) приводят к отбраковке без возможности доработки. Существенные дефекты (видимое изменение цвета, глубокие царапины) по возможности дорабатываются или отбраковываются. Незначительные дефекты (едва заметные поверхностные царапины) могут быть приняты или доработаны по усмотрению клиента. Запасные фишки изготавливаются и повторно проверяются перед включением в набор.
Могу ли я запросить независимую инспекцию перед отправкой?
Да. На заводе возможна инспекция на месте компаниями SGS, TUV или назначенными клиентом сторонними агентствами. Производственный цех, протоколы инспекций и документация по качеству доступны уполномоченным инспекторам. Инспекция сторонними организациями рекомендуется для первых заказов и для брендов, поставляющих продукцию крупным розничным сетям, которым требуется независимая проверка качества.
Как качество сырья влияет на конечный продукт — плитку?
Качество исходного акрила определяет предельные возможности конечного продукта. Листы с внутренними пузырьками дают плитку с пузырьками. Листы с непостоянной плотностью дают плитку, которая полируется неравномерно. Листы с вариациями цвета дают плитку, которая не может быть идентичной в пределах ΔE 2.0. Именно поэтому входной контроль материала — прозрачность, плотность, поверхность, цвет и толщина — проводится до начала резки, и некачественные листы отбраковываются на складе.
Какой процент брака следует ожидать при оптовом заказе?
Процент критических дефектов не превышает 0%. Доля серьезных дефектов ограничена 0,8–1,5% в зависимости от объема заказа (более жесткие требования к крупным заказам). Доля незначительных дефектов ограничена 2,0–3,0%. Эти пороговые значения задокументированы в соглашении о качестве и проверяются при 100%-ном отгрузочном контроле. Любой комплект, содержащий плитку с критическим или серьезным дефектом, исправляется перед отгрузкой.
Заключение
Проверка американских поставщиков фишек для маджонга — это систематическая, многосторонняя оценка, а не простое сравнение цен.
Покупатели должны отдавать приоритет наличию действующих сертификатов, стабильным выделенным производственным мощностям, полному контролю качества на всех этапах производства со 100% окончательной проверкой, подтвержденному опыту экспорта в качестве OEM-производителя, гибким условиям сотрудничества и надежной послепродажной поддержке.
Соблюдение этой стандартизированной системы проверки помогает оптовым и розничным покупателям исключать неквалифицированных производителей, избегать рисков, связанных с качеством, и задержек поставок, а также устанавливать долгосрочные, стабильные и соответствующие требованиям партнерские отношения в цепочке поставок для продаж на рынке США.
Рекомендуемое чтение

Кэти Цинь
Кэти Цинь работает в компании Jayi Acrylic Industry Limited, специализируясь на разработке и управлении заказами на производство акриловых игровых изделий, а также на SEO-оптимизированном контент-маркетинге для оптовой и розничной торговли в сегменте B2B. В её обязанности входит разработка решений для демонстрации продукции, управление проектами по индивидуальной настройке и оптимизация контента веб-сайта для продвижения высококачественной акриловой продукции Jayi в глобальных цифровых каналах.
Дата публикации: 10 июня 2026 г.