
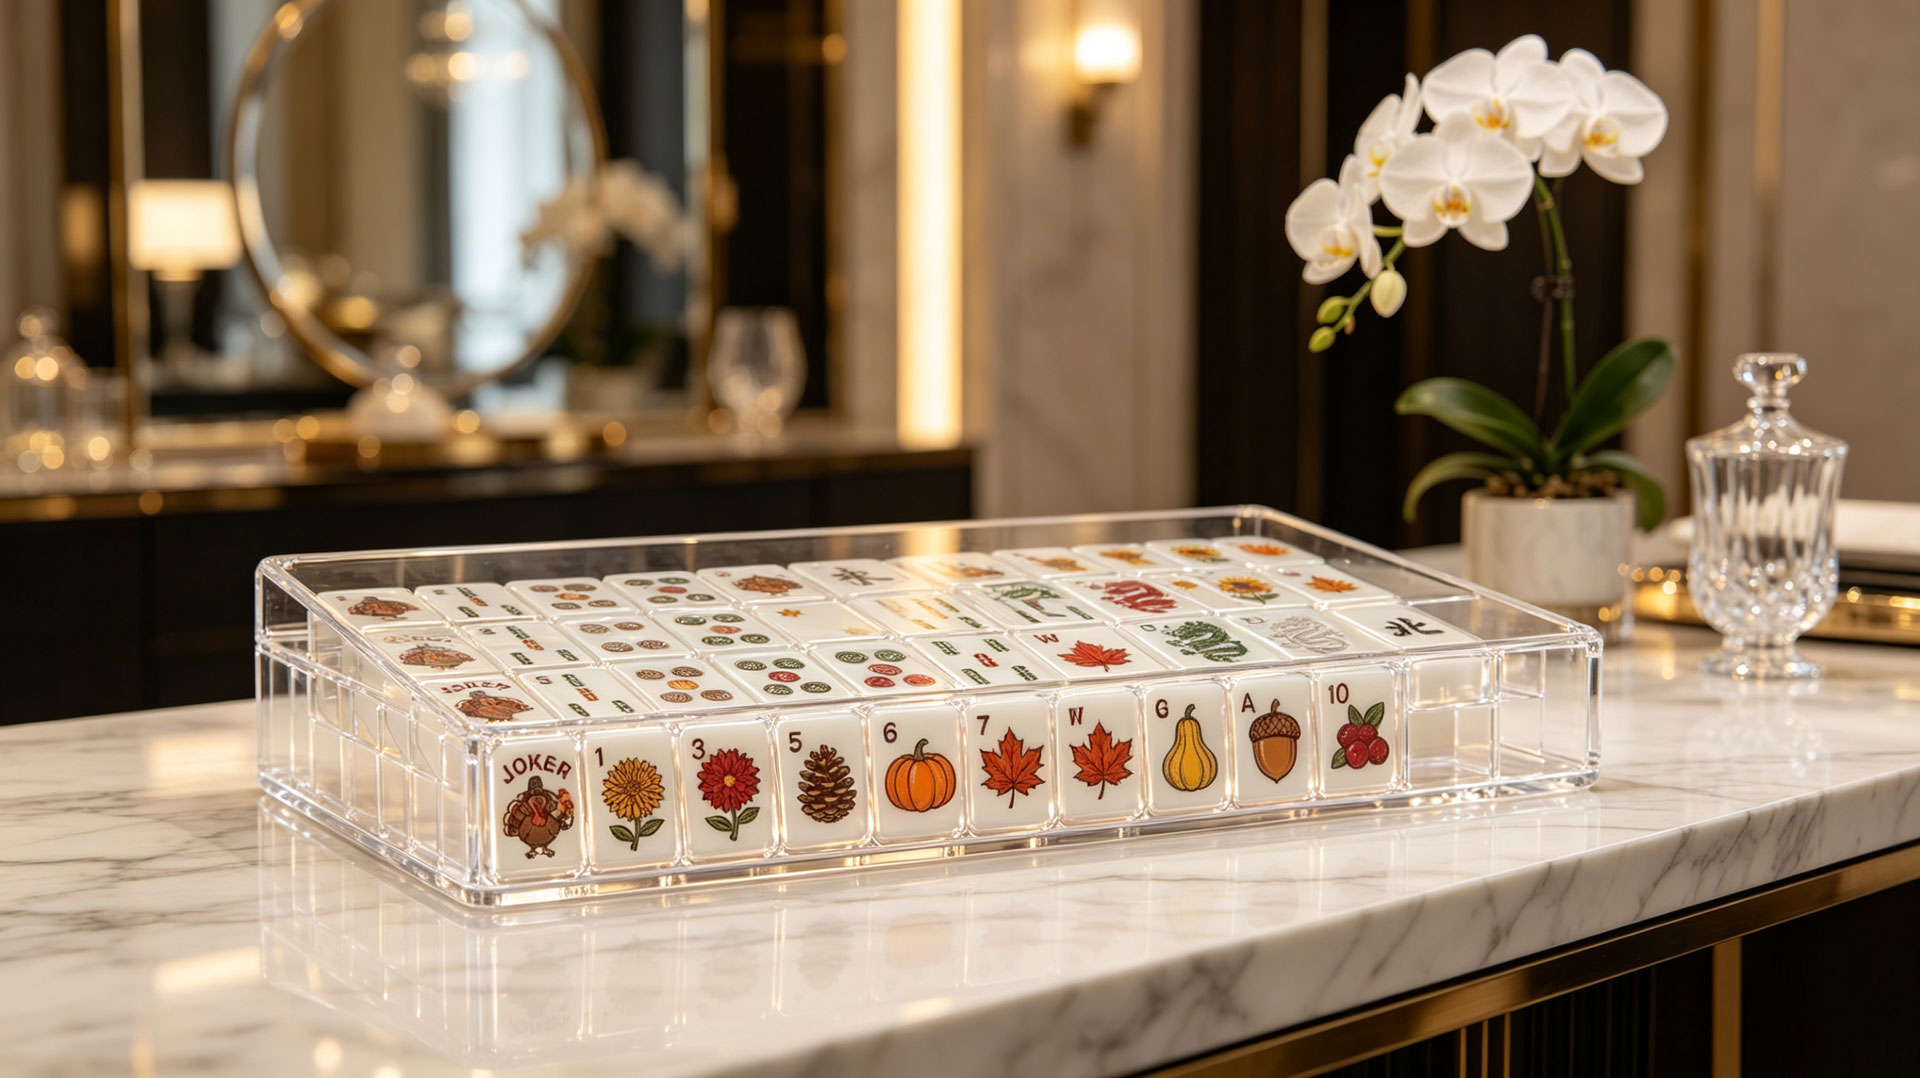
Un simple cambio de color entre lotes de producción puede hacer que dos fichas de mahjong del mismo juego parezcan provenir de fabricantes diferentes. En grandes cantidadesfichas de mahjong americanas personalizadasEn la producción, el control de calidad no es una inspección final, sino un proceso continuo integrado en cada etapa, desde la recepción de la materia prima hasta el embalaje final.
Este artículo describe los puntos de control de calidad que permiten diferenciar los conjuntos de baldosas uniformes y listos para su envío de los lotes que requieren reprocesamiento o rechazo: pruebas de materiales entrantes, muestreo en proceso, gestión de diferencias de color, clasificación de defectos y garantía de uniformidad de todo el lote.
Puntos clave:
• El acrílico en bruto se somete a pruebas de transparencia, densidad y defectos superficiales antes de comenzar cualquier corte; el material que no cumple con los estándares se rechaza en el muelle.
• La inspección en proceso se realiza en cinco etapas de producción con tasas de muestreo y criterios de aceptación definidos.
• La consistencia del color se mantiene dentro de ΔE ≤ 2,0 mediante verificación espectrofotómetro a nivel de lámina y baldosa.
• Los defectos se clasifican en tres niveles con reglas de disposición específicas; no todos los defectos requieren ser desechados.
• La uniformidad de todo el lote se verifica mediante una inspección final del 100% que compara cada baldosa con la muestra aprobada.
Por qué el control de calidad en la producción de fichas de mahjong es diferente
Las fichas de mahjong presentan un desafío de control de calidad que la mayoría de los productos acrílicos no tienen: cada ficha de un juego de 152 piezas debe parecer que pertenece al mismo conjunto. Un soporte de exhibición con una pequeña imperfección superficial se envía como una sola unidad. Una ficha de mahjong con un cambio de color respecto a la contigua es inmediatamente visible en la mesa y resulta inaceptable para el usuario final. Esto no es una preocupación teórica: es la queja de calidad más común en los pedidos de fichas al por mayor, y no se puede solucionar simplemente reemplazando la ficha defectuosa si la de reemplazo no coincide con el resto del conjunto.
Este requisito —la consistencia a nivel de conjunto, en lugar de la aceptabilidad a nivel de pieza— implica que la inspección convencional de aprobado/reprobado al final de la línea resulta insuficiente. Un lote en el que el 98 % de las fichas pasan individualmente aún puede reprobar como conjunto si el 2 % que pasa en los márgenes genera una variación visible. Un control de calidad eficaz en la producción de fichas de mahjong debe verificar tanto la calidad de cada ficha individual como la uniformidad de todo el lote.
El marco de inspección que se describe a continuación refleja los procedimientos certificados ISO 9001 aplicados en las instalaciones de JAYI, donde la inspección de salida al 100 % y el apoyo de inspección de terceros son estándar para todos.Juego de mahjong personalizadopedidos.
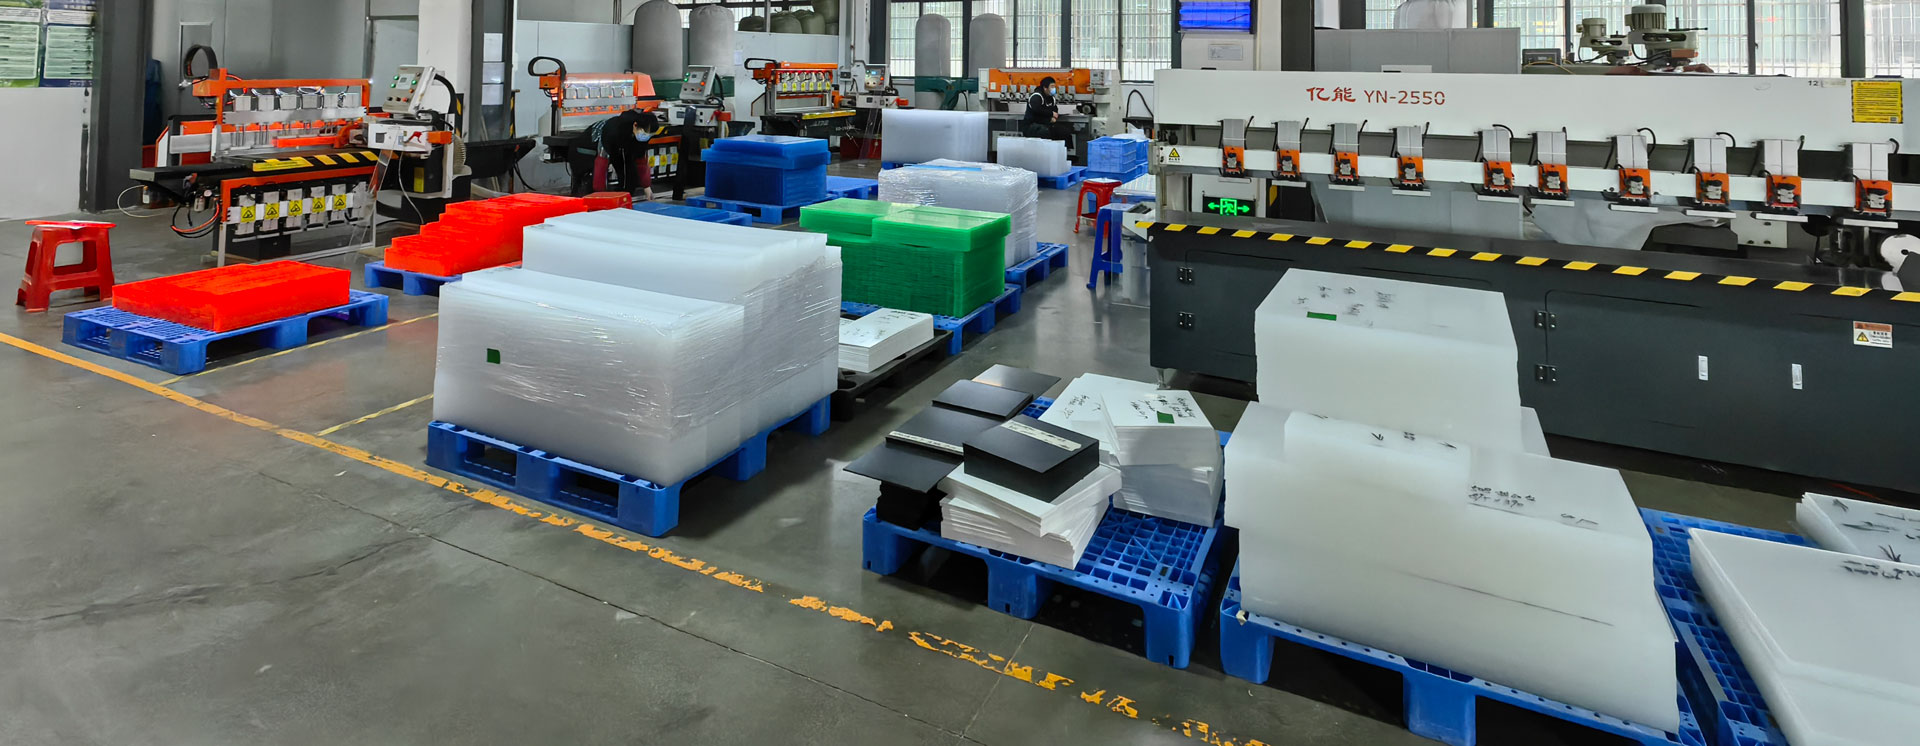
Inspección de materiales entrantes: antes de que comience la producción.
¿Qué se analiza?
La lámina acrílica en bruto es la base de cada baldosa. Los defectos en el sustrato no se pueden corregir posteriormente: una lámina con burbujas internas produce baldosas con burbujas internas, independientemente de la precisión con la que la máquina CNC las corte.
| Prueba | Método | Criterio de aceptación | Consecuencia del rechazo |
|---|---|---|---|
| Transparencia | Espectrofotómetro a 550 nm | ≥ 92% de transmitancia (acrílico transparente) | Hoja rechazada; se solicitó un reemplazo. |
| Densidad | Balanza de precisión (±0,01 g) + medición de volumen | Dentro de ±1% de la especificación | Hoja rechazada |
| defectos superficiales | Inspección visual bajo panel LED (1000 lux) | Sin arañazos, burbujas ni inclusiones >0,3 mm | La hoja será rechazada si los defectos superan el límite. |
| consistencia del color | Espectrofotómetro frente a referencia Pantone | ΔE ≤ 1,5 a nivel de lámina | Hoja puesta en cuarentena para volver a medir. |
| Uniformidad del espesor | Micrómetro digital de 5 puntos por hoja | ±0,15 mm en toda la lámina | Hoja rechazada |
Trazabilidad de los materiales
Cada lámina acrílica que ingresa a la planta se etiqueta con un número de lote que vincula al proveedor, la fecha de producción y los resultados de las pruebas. Si surge algún problema de calidad durante la producción, el número de lote permite rastrear el lote de material específico y, posteriormente, cada pieza cortada de esa lámina.
Se realiza un seguimiento mensual de los índices de rechazo de materiales. Las láminas que no superan la inspección de entrada se devuelven al proveedor con un informe detallado de defectos. Un índice de rechazo superior al 3 % activa una revisión del proveedor. En esta etapa, se aplica la política de JAYI de utilizar acrílico 100 % virgen (nunca material reciclado): las láminas recicladas presentan una densidad inconsistente y una menor transparencia, lo cual se puede detectar en las pruebas de densidad y transparencia mencionadas anteriormente.
Inspección en proceso en cinco etapas de producción
En cada etapa del flujo de trabajo de producción se han incorporado puntos de control de calidad. Cada punto de control tiene definidos índices de muestreo, criterios de aceptación y procedimientos de escalamiento.
Matriz de control de calidad etapa por etapa
| Escenario | Proceso | Punto de inspección | Frecuencia de muestreo | Criterios clave |
|---|---|---|---|---|
| 1. Corte | Corte CNC de lámina acrílica | Precisión dimensional de las baldosas en blanco | 10% por lote | ±0,1 mm frente a la especificación |
| 2. Grabado | Grabado láser de la superficie de la baldosa | Profundidad de grabado, nitidez de los bordes, precisión de la trayectoria | 15% por lote | Profundidad ±0,05 mm; sin rebabas |
| 3. Impresión | Impresión UV o serigrafía | Registro de color, adhesión de tinta, alineación | 15% por lote | Registro ±0,2 mm; ΔE ≤ 2,0 |
| 4. Pulido | Pulido de bordes con diamante | Acabado superficial, bordes sin astillas | 10% por lote | Sin virutas visibles; Ra ≤ 0,8 μm |
| 5. Ensamblaje y embalaje | Conjunto de piezas de montaje, embalaje interior | Completitud, secuencia de las baldosas, integridad del embalaje | 100% | Las 152 baldosas están presentes; no hay daños. |
Reglas de escalamiento
Cuando una inspección en proceso revela una tasa de defectos que supera el umbral aceptable, se detiene la producción de ese lote. El equipo de control de calidad aísla las baldosas afectadas, identifica la causa raíz e implementa medidas correctivas antes de reanudar la producción. Las causas raíz comunes y sus correcciones incluyen:
| Patrón de defectos | Posible causa raíz | Acción correctiva |
|---|---|---|
| Deriva dimensional sistemática | Desgaste de las herramientas CNC | Sustitución de herramientas; recalibración |
| Variación de la profundidad del grabado | fluctuación de la potencia del láser | Calibración láser; estabilización de potencia |
| Desplazamiento del registro de impresión | desalineación de la fijación | Realineación de la luminaria; puesta a cero |
| Desconchones en los bordes del esmalte | Estado de la rueda de pulido | Sustitución de ruedas; ajuste de la velocidad de alimentación |
Gestión de la consistencia del color en todo el lote
El estándar ΔE
La diferencia de color se mide en unidades ΔE (Delta E), una métrica estandarizada que representa la distancia perceptiva entre dos colores. Un ΔE de 1,0 es el umbral de perceptibilidad: la mayoría de las personas no pueden distinguir una diferencia de color inferior a 1,0 en condiciones normales de visión. Para la producción de juegos de mahjong estadounidenses personalizados, el estándar se mantiene en ΔE ≤ 2,0, aunque se puede optar por ΔE ≤ 1,5 para marcas con requisitos estrictos de fidelidad de color.
Donde entra la variación de color
| Variable de producción | Cómo afecta al color | Método de control |
|---|---|---|
| Lote de láminas acrílicas | Los diferentes lotes de producción de la hoja cruda pueden presentar una ligera variación de tonalidad. | Haga coincidir el lote de hojas con el pedido; mida ΔE en la inspección de entrada. |
| Formulación de la tinta | Los lotes de tinta UV pueden variar si las proporciones de mezcla difieren. | Verificación de tinta a nivel de lote; medición de viscosidad y color. |
| Condiciones de curación | La intensidad de la lámpara UV y el tiempo de exposición afectan al color final de la tinta. | Monitorización de la intensidad de la lámpara; control de la exposición temporizada |
| Interacción con el sustrato | Cambios de color de la tinta en acrílico tintado en comparación con una referencia blanca. | Siempre haga la prueba sobre el color acrílico real, no sobre papel. |
| Profundidad de grabado | Un grabado más profundo cambia la refracción de la luz en el canal cortado. | Verificación de profundidad en la etapa de grabado (ver Etapa 2 más arriba) |
Flujo de trabajo de verificación de color
1. Preproducción:Referencia Pantone convertida a CMYK; impresión de prueba sobre sustrato acrílico real; lectura del espectrofotómetro registrada como línea base.
2. Nivel de hoja:Cada lámina acrílica se mide con respecto a la línea base antes de comenzar el corte.
3. Nivel de baldosa:Primera baldosa de cada lote de CNC/grabado/impresión medida con respecto a la línea base.
4. Nivel de lote:El 10% de las baldosas terminadas se miden espectrofotométricamente; si alguna baldosa supera ΔE 2.0, se mide todo el lote.
Esta verificación multicapa detecta la desviación de color en la etapa más temprana posible, cuando los costos de corrección son mínimos. Un cambio de color detectado a nivel de lámina solo requiere un cambio de lámina; el mismo cambio detectado a nivel de baldosa terminada requiere desechar y volver a imprimir todas las baldosas afectadas. El principio es sencillo: cuanto más tarde se detecta un problema de color, más material, mano de obra y tiempo se han invertido en las baldosas afectadas, y mayor es el costo de la corrección.
Clasificación y disposición de defectos
No todos los defectos son iguales. Un sistema de clasificación de tres niveles determina el destino de cada baldosa defectuosa: si se reprocesa, se degrada o se desecha.
Niveles de defectos
| Nivel | Definición | Ejemplos | Disposición |
|---|---|---|---|
| Crítico | Defecto que hace que la baldosa sea inutilizable o insegura. | Baldosa agrietada; falta el grabado; símbolo incorrecto | Desechar: nunca volver a trabajar |
| Importante | Defecto visible a la distancia de un brazo que afecta la apariencia o la función. | Desplazamiento de color ΔE > 2,0; arañazo profundo; impresión desalineada | Rehazlo si es posible; de lo contrario, deséchalo. |
| Menor | Defecto visible solo tras una inspección minuciosa; no afecta al funcionamiento. | Ligera marca superficial ≤0,5 mm; ligera variación en el pulido. | Aceptar o modificar a discreción del cliente. |
Umbrales de tasa de defectos
| Tamaño del pedido | Crítico (máx.) | Mayor (máx.) | Menor (máx.) |
|---|---|---|---|
| ≤ 500 conjuntos | 0% | 1,5% | 3,0% |
| 501–2000 conjuntos | 0% | 1,0% | 2,5% |
| > 2000 conjuntos | 0% | 0,8% | 2,0% |
Los defectos críticos tienen tolerancia cero en cualquier volumen. Las tasas de defectos mayores y menores disminuyen a medida que aumenta el volumen de pedidos; las tiradas más grandes proporcionan un mayor control estadístico y deberían generar una distribución de calidad más precisa.
¿Qué ocurre con las baldosas defectuosas?
Las baldosas clasificadas como desecho se destruyen y se reciclan mediante el proceso de remolienda acrílica (el material remoleado se utiliza para aplicaciones que no son de productos, nunca para la producción de baldosas).
Las baldosas clasificadas como reparables vuelven a la etapa de producción correspondiente: repulido para corregir defectos en los bordes, reimpresión para solucionar problemas de color, regrabado para corregir errores de profundidad.
Las baldosas reprocesadas se vuelven a inspeccionar con la misma frecuencia de muestreo que las baldosas de primera calidad antes de que regresen al flujo de producción.
Notificación de defectos a los clientes
Cuando se detectan defectos durante la inspección de salida al 100%, los clientes reciben un informe de defectos que incluye el tipo de defecto, la cantidad, el análisis de la causa raíz y las medidas correctivas adoptadas.
En el caso de defectos importantes y críticos, el informe también incluye evidencia fotográfica y la decisión sobre el destino final del producto (reparación o descarte).
La transparencia en esta etapa genera confianza en el proceso de producción; incluso cuando se producen defectos, la documentación de las medidas correctivas demuestra el control del proceso en lugar de una resolución reactiva de problemas.
Uniformidad de todo el lote: la inspección final al 100%.
¿Por qué es necesaria una inspección del 100% para el Mahjong?
El control de calidad basado en muestreo funciona para productos cuyas unidades individuales se venden por separado. Los juegos de mahjong se venden como unidades completas; una sola ficha defectuosa compromete todo el juego. Por esta razón, la inspección final de los juegos de fichas de mahjong es del 100%: se revisa cada ficha, no una muestra estadística.
Lista de verificación de inspección al 100%
| Controlar | Método | Criterio de aprobación |
|---|---|---|
| Recuento de baldosas | Recuento manual contra el manifiesto de 152 fichas | Coincidencia exacta en el recuento |
| Precisión de los símbolos | Comparación visual con la obra de arte aprobada. | Símbolo correcto en cada ficha |
| Uniformidad de color | Comparación visual con la muestra aprobada bajo luz D65 | No se observa diferencia de color con respecto a la muestra. |
| Precisión dimensional | Medición digital de longitud, anchura y espesor con calibrador. | ±0,1 mm frente a la especificación |
| Calidad de la superficie | Inspección visual debajo del panel LED | No presenta defectos críticos ni importantes. |
| Calidad de grabado/impresión | Inspección visual y táctil | Bordes limpios; sin relleno; profundidad correcta |
| Completitud del conjunto | Verificación contra el mapa de fichas (4 Craks × 4 palos, etc.) | Todos los rangos y trajes presentes |
Inspección por terceros
Para las marcas que requieren verificación independiente,Acrílico JAYIAdmite la inspección por parte de terceros en la fábrica antes del envío.
Los inspectores de SGS, TUV o agencias designadas por el cliente pueden acceder a la planta de producción y a los registros de inspección. La documentación del sistema de gestión de calidad ISO 9001 está disponible para su revisión por parte de los auditores, y los registros de inspección de salida al 100 % proporcionan el rastro de datos que los inspectores externos verifican.
El mismo estándar de inspección del 100% se aplica a los artículos accesorios:estantes de mahjong de acrílicoLos artículos incluidos en un pedido estándar se someten a los mismos controles dimensionales y de calidad superficial que las propias baldosas.
La infraestructura de calidad, que incluye las certificaciones ISO 9001, SGS, TUV, BSCI y SEDEX, refleja un compromiso a nivel de planta con la disciplina de procesos, no solo con la inspección de productos.
Estas certificaciones se auditan anualmente y requieren procedimientos documentados de acción correctiva para cada no conformidad.
Para marcas que buscan proveedoresjuego de mesa acrílicoPara productos de gran volumen, este conjunto de certificaciones proporciona la base de cumplimiento que los principales minoristas exigen antes de incorporar a un proveedor.
Preguntas frecuentes
¿Qué estándares de calidad se aplican a la producción de fichas de mahjong estadounidenses personalizadas?
La norma ISO 9001 es el estándar de referencia para la gestión de la calidad, que rige los procedimientos documentados, las acciones correctivas y la mejora continua. A nivel de producto, la tolerancia dimensional (±0,1 mm), la consistencia del color (ΔE ≤ 2,0) y la inspección de salida al 100 % son los estándares principales. Certificaciones adicionales como SGS, TUV, BSCI y SEDEX abordan los requisitos de cumplimiento de la cadena de suministro exigidos por los principales minoristas.
¿Cómo se verifica la uniformidad del color en una producción a gran escala?
El color se mide en tres niveles mediante un espectrofotómetro: lámina acrílica en bruto antes del corte, la primera baldosa de cada lote de producción y el 10 % de las baldosas terminadas. Si alguna baldosa supera un ΔE de 2,0 con respecto al valor de referencia aprobado, se mide todo el lote. La muestra aprobada de la etapa de preproducción sirve como referencia de color durante todo el proceso.
¿Qué ocurre cuando se encuentra una ficha de mahjong defectuosa durante una inspección al 100%?
Las fichas de mahjong se clasifican como críticas, importantes o menores. Los defectos críticos (grietas, símbolos faltantes) resultan en su descarte sin posibilidad de reparación. Los defectos importantes (cambio de color visible, rayones profundos) se reparan si es posible o se descartan. Los defectos menores (marcas superficiales apenas visibles) pueden aceptarse o repararse a discreción del cliente. Las fichas de reemplazo se fabrican y se vuelven a inspeccionar antes de incluirlas en el juego.
¿Puedo solicitar una inspección por parte de un tercero antes del envío?
Sí. Se ofrece la posibilidad de realizar inspecciones in situ en la fábrica por parte de SGS, TUV o agencias externas designadas por el cliente. Los inspectores autorizados tienen acceso a la planta de producción, los registros de inspección y la documentación de calidad. Se recomienda la inspección por parte de terceros para los primeros pedidos y para las marcas que abastecen a grandes cadenas minoristas que requieren una verificación de calidad independiente.
¿Cómo afecta la calidad de la materia prima al producto final de baldosas?
La calidad del acrílico en bruto determina el potencial del producto final. Las láminas con burbujas internas producen baldosas con burbujas. Las láminas con densidad inconsistente producen baldosas con un pulido irregular. Las láminas con variación de color producen baldosas que no coinciden dentro de un margen de ΔE de 2.0. Por eso, la inspección del material entrante (transparencia, densidad, superficie, color y espesor) se realiza antes de cualquier corte, y las láminas que no cumplen con los estándares se rechazan en el muelle.
¿Qué tasa de defectos debo esperar en un pedido al por mayor?
Los defectos críticos se mantienen en el 0 %. La tasa de defectos mayores se limita al 0,8 %-1,5 %, según el volumen del pedido (tasas más estrictas para pedidos grandes). La tasa de defectos menores se limita al 2,0 %-3,0 %. Estos umbrales se documentan en el acuerdo de calidad y se verifican en la inspección de salida del 100 %. Cualquier conjunto que contenga una baldosa con un defecto crítico o mayor se corrige antes del envío.
Conclusión
La selección de proveedores estadounidenses de fichas de mahjong es una evaluación sistemática y multidimensional, más que una simple comparación de precios.
Los compradores deben priorizar las certificaciones válidas, una capacidad de producción estable y dedicada, un control de calidad integral con inspección final al 100%, un historial de exportación OEM verificado, condiciones de cooperación flexibles y un soporte posventa fiable.
El cumplimiento de este marco de evaluación estandarizado ayuda a los compradores mayoristas y minoristas a eliminar a los fabricantes no cualificados, evitar riesgos de calidad y retrasos en las entregas, y establecer asociaciones de cadena de suministro a largo plazo, estables y que cumplan con la normativa para las ventas en el mercado estadounidense.
Lectura recomendada

Cathy Qin
Cathy Qin trabaja en Jayi Acrylic Industry Limited, donde se especializa en la gestión de productos de juegos de acrílico personalizados y marketing de contenidos optimizado para SEO en el sector mayorista y minorista B2B. Su trabajo incluye el diseño de soluciones de exhibición, la gestión de proyectos de personalización y la optimización del contenido web para promocionar los productos de acrílico de alta calidad de Jayi en canales digitales globales.
Fecha de publicación: 10 de junio de 2026