
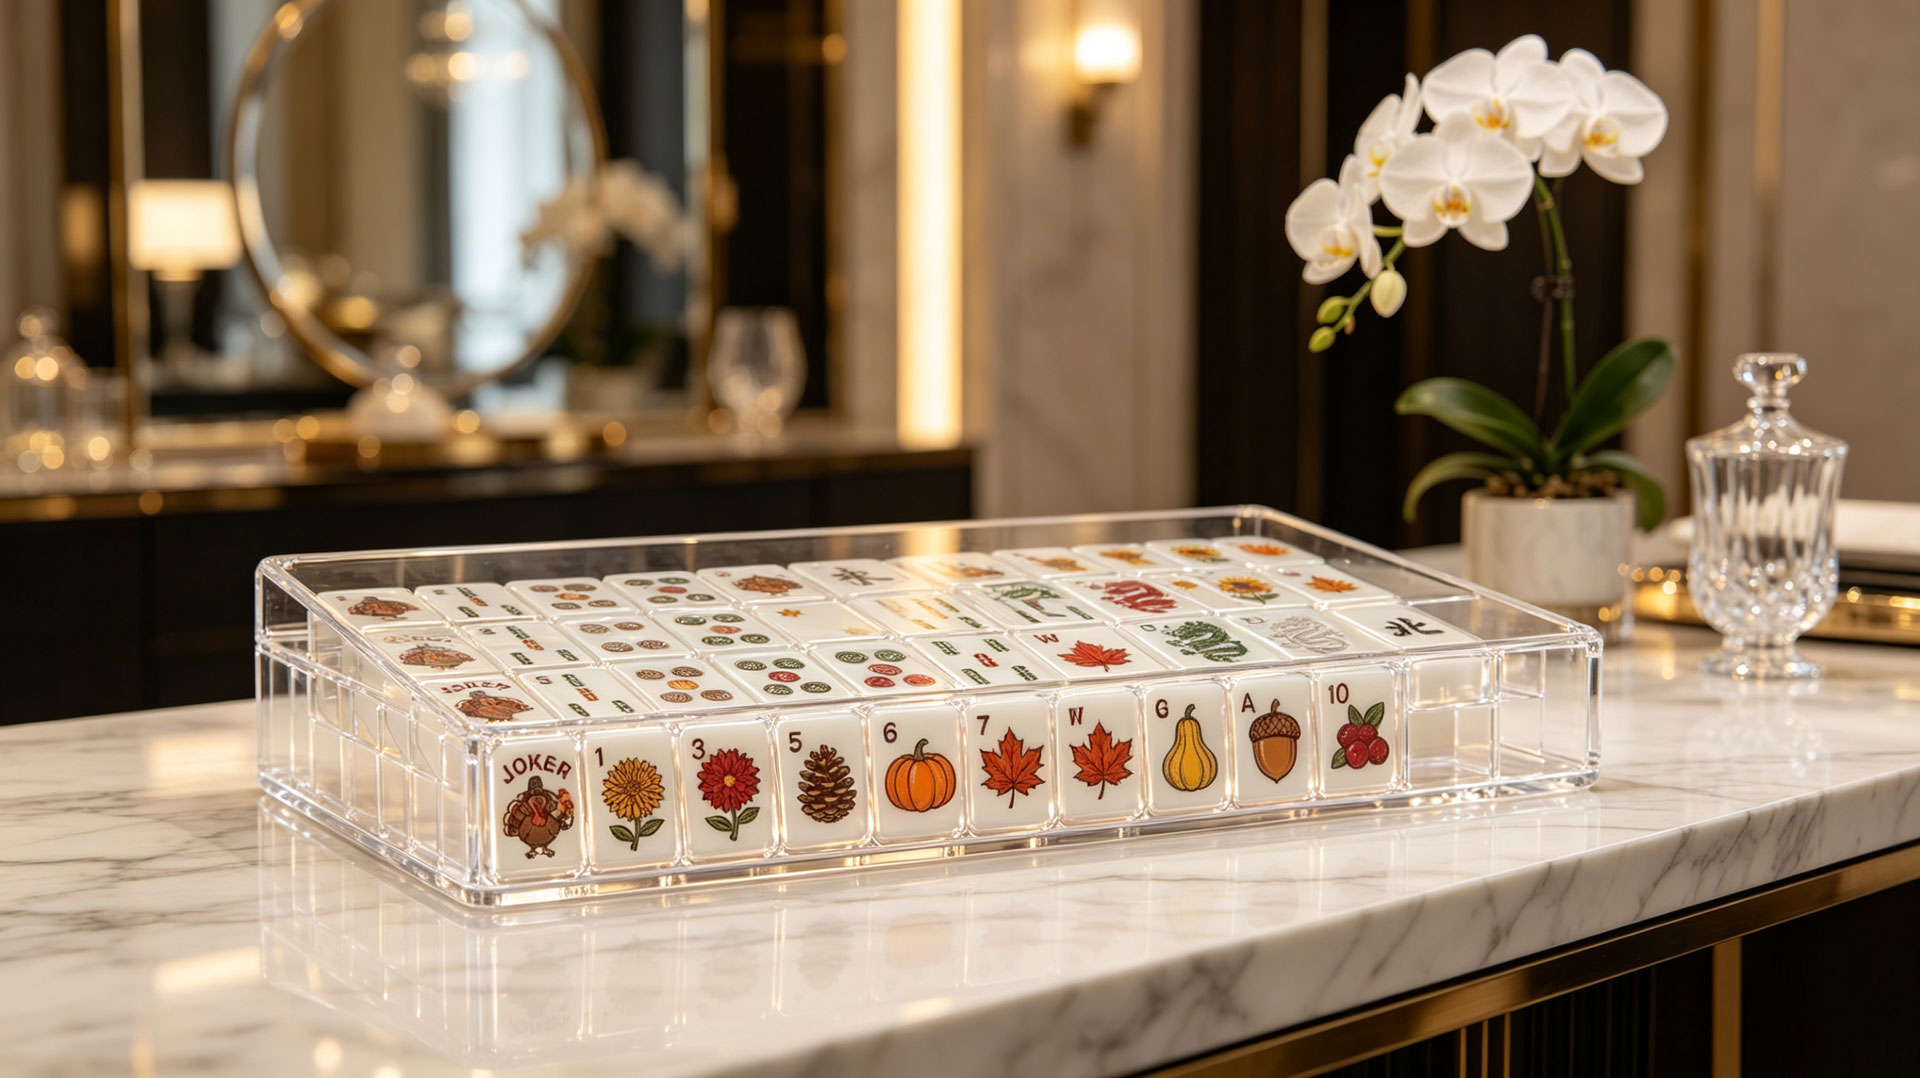
製造ロット間のわずかな色の違いで、同じセットの麻雀牌2枚がまるで別のメーカーから来たかのように見えることがある。特注のアメリカ式麻雀牌生産における品質管理は最終検査ではなく、原材料の受け入れから最終包装に至るまでのあらゆる段階に組み込まれた継続的なプロセスである。
この記事では、一貫性があり出荷準備が整ったタイルセットと、再加工や不良品として却下されるバッチを区別する品質管理チェックポイント、すなわち、入荷材料の検査、工程内サンプリング、色差管理、欠陥分類、およびバッチ全体の均一性保証について解説します。
要点:
・アクリル原料は、切断作業を開始する前に透明度、密度、表面欠陥について検査され、基準を満たさない材料は出荷時に拒否される。
・工程内検査は、定められたサンプリング率と合格基準に基づき、5つの生産段階で実施される。
・シートおよびタイルレベルでの分光光度計による検証により、色の一貫性はΔE ≤ 2.0の範囲内に維持されます。
・欠陥は3つの段階に分類され、それぞれに特定の処理規則が定められています。すべての欠陥が廃棄を必要とするわけではありません。
・全ロットの均一性は、承認されたサンプルとすべてのタイルを照合する最終100%検査によって検証されます。
麻雀牌製造における品質管理が異なる理由
麻雀牌は、ほとんどのアクリル製品にはない品質管理上の課題を抱えています。152枚セットの牌はすべて、同じセットに属しているように見えなければなりません。表面にわずかな傷があるディスプレイスタンドは、単体で出荷されます。隣の牌と色がずれている麻雀牌は、テーブル上ですぐに目につき、エンドユーザーにとって許容できないものです。これは理論上の問題ではなく、大量注文における最も一般的な品質クレームであり、交換した牌がセットの他の牌と一致しない場合、単に外れた牌を交換するだけでは解決できません。
この要件(個々のタイルの許容性ではなく、セット全体の均一性)は、従来の最終工程での合否判定検査では不十分であることを意味します。個々のタイルの98%が合格しても、ぎりぎり合格した2%のタイルに目に見えるばらつきがあれば、セット全体としては不合格となる可能性があります。麻雀牌製造における効果的な品質管理では、個々のタイルの品質とバッチ全体の均一性の両方を検証する必要があります。
以下に説明する検査フレームワークは、JAYIの施設で適用されているISO 9001認証取得済みの手順を反映しており、すべての製品に対して100%出荷検査と第三者検査サポートが標準となっています。カスタム麻雀セット注文。
入荷資材検査 ― 生産開始前
何がテストされるのか
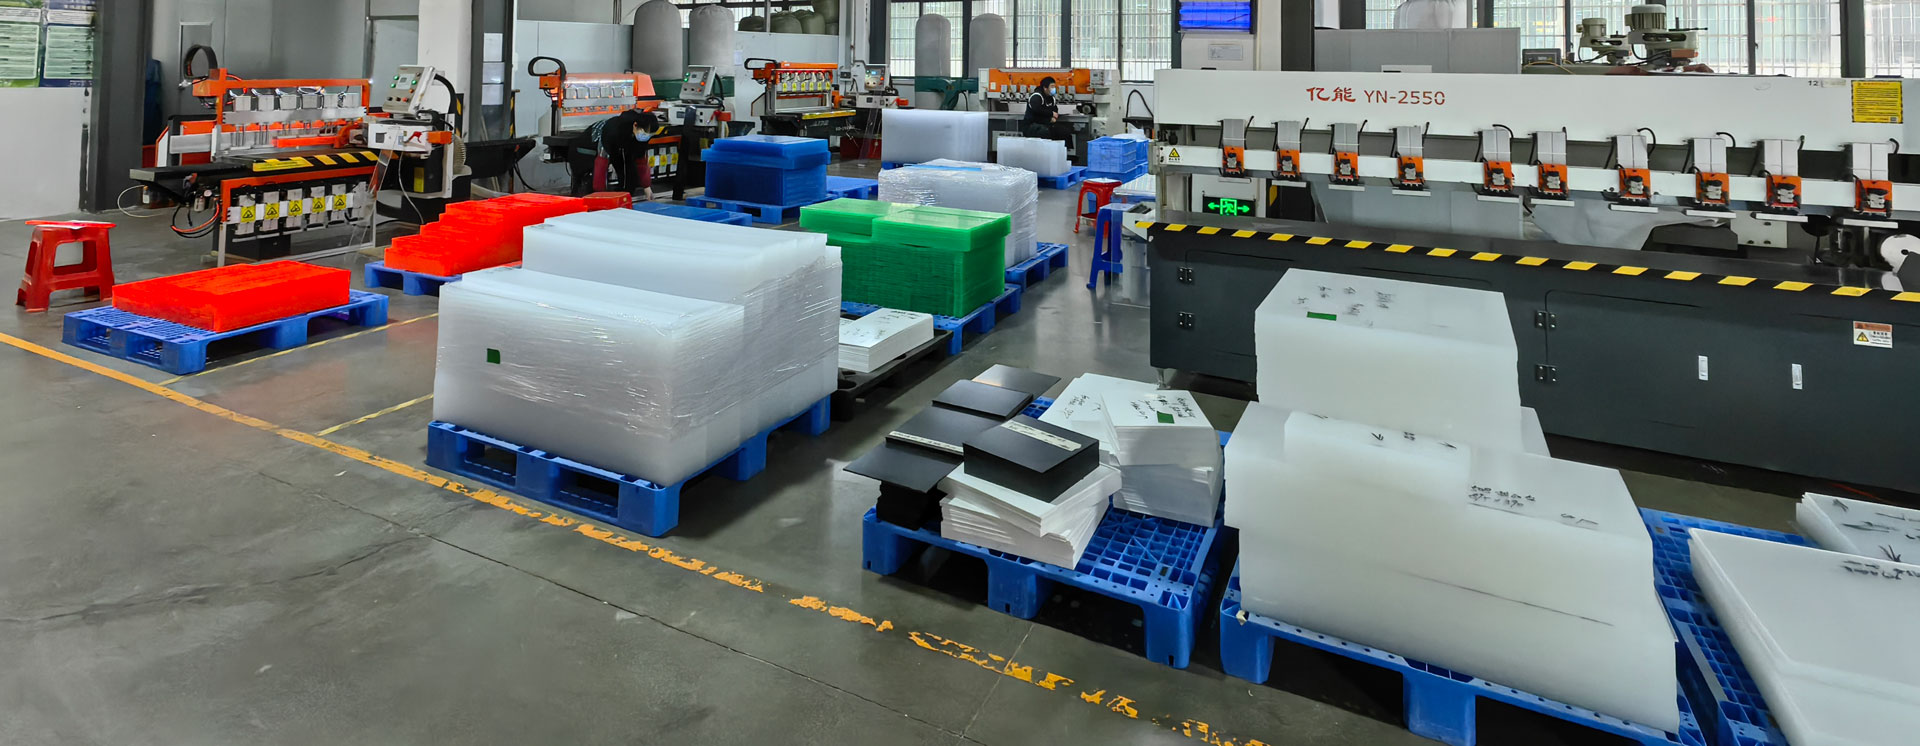
アクリル板は、すべてのタイルの基礎となる素材です。基材の欠陥は後工程で修正することはできません。内部に気泡のあるシートからは、CNCマシンがどれほど精密に切断しても、内部に気泡のあるタイルしか生まれません。
| テスト | 方法 | 受入基準 | 拒否の結果 |
|---|---|---|---|
| 透明性 | 分光光度計(550nm) | 透過率92%以上(透明アクリル) | シートは却下されました。代替品が発注されました。 |
| 密度 | 精密天秤(±0.01g)+体積測定 | 仕様の±1%以内 | シートが却下されました |
| 表面欠陥 | LEDパネル下(1000ルクス)での目視検査 | 傷、気泡、または0.3mmを超える異物混入がないこと | 欠陥が許容限度を超えた場合、シートは不合格となります。 |
| 色の均一性 | 分光光度計とパントンカラー基準 | シートレベルでのΔE ≤ 1.5 | 再測定のためシートを隔離 |
| 厚みの均一性 | デジタルマイクロメーター(1枚あたり5点) | ±0.15mm(シート全体) | シートが却下されました |
材料トレーサビリティ
工場に搬入されるすべてのアクリル板には、供給元、製造日、試験結果と紐づけられたロット番号が付けられています。製造過程で品質問題が発生した場合、ロット番号によって特定の材料バッチまで遡って追跡することができ、さらにそのシートから切り出されたすべてのタイルまで特定することが可能です。
材料の不良率は毎月追跡されます。入荷検査に不合格となったシートは、詳細な欠陥レポートとともにサプライヤーに返送されます。不良率が3%を超えると、サプライヤーの見直しが行われます。JAYIでは、再生材を一切使用しない100%バージンアクリルを使用するという方針をこの段階で徹底しています。再生材を使用したシートは、密度が不均一で透明度が低く、上記の密度および透明度テストで検出できるからです。
製造工程の5段階における工程内検査
品質チェックポイントは、生産ワークフローの各段階に組み込まれています。各チェックポイントには、サンプリング率、合格基準、およびエスカレーション手順が明確に定義されています。
段階別品質管理マトリックス
| ステージ | プロセス | 検査ポイント | サンプリングレート | 主要基準 |
|---|---|---|---|---|
| 1. 切断 | アクリル板のCNC切断 | ブランクタイルの寸法精度 | バッチあたり10% | ±0.1mm(仕様値との比較) |
| 2. 彫刻 | タイル表面のレーザー彫刻 | 彫刻の深さ、刃の鋭さ、経路の精度 | バッチあたり15% | 深さ±0.05mm、バリなし |
| 3. 印刷 | UV印刷またはスクリーン印刷 | 色合わせ、インクの密着性、位置合わせ | バッチあたり15% | 位置合わせ ±0.2mm; ΔE ≤ 2.0 |
| 4. 研磨 | ダイヤモンド研磨によるエッジの仕上げ | 表面仕上げ、欠けのないエッジ | バッチあたり10% | 目視できる欠けなし。表面粗さ(Ra)≦0.8μm |
| 5. 組み立てと梱包 | タイルセット組み立て、挿入パッケージ | 完全性、タイルの配列、パッケージの完全性 | 100% | タイル152枚全て揃っています。損傷はありません。 |
エスカレーションルール
工程内検査で許容範囲を超える不良率が判明した場合、そのバッチの生産は一時停止されます。品質管理チームは影響を受けたタイルを特定し、根本原因を突き止め、是正措置を実施してから生産を再開します。一般的な根本原因とその是正措置は以下のとおりです。
| 欠陥パターン | 考えられる根本原因 | 是正措置 |
|---|---|---|
| 系統的な寸法変化 | CNC工具の摩耗 | 工具の交換、再校正 |
| 彫刻深さのばらつき | レーザー出力の変動 | レーザー校正、出力安定化 |
| 印刷位置合わせオフセット | 治具のずれ | 治具の再調整、ゼロ点の再設定 |
| 研磨面の端の欠け | 研磨ホイールの状態 | ホイール交換、送り速度調整 |
バッチ全体における色の一貫性管理
ΔE標準
色差はΔE(デルタE)単位で測定されます。これは、2つの色間の知覚的な距離を表す標準化された指標です。ΔEが1.0は知覚可能な閾値であり、ほとんどの人は通常の視覚条件下では1.0未満の色差を区別できません。アメリカ製のカスタム麻雀セットの製造においては、標準はΔE≦2.0に維持されていますが、色再現性に厳しい要求を持つブランド向けにはΔE≦1.5も用意されています。
色のバリエーションが関係する点
| 生産変数 | 色への影響 | 制御方法 |
|---|---|---|
| アクリルシートバッチ | 原料シートの製造ロットによって、色合いに若干のばらつきが生じる場合があります。 | 注文と照合シートのロットを一致させ、入荷検査時にΔEを測定する。 |
| インクの配合 | 混合比率が変化すると、UVインクのバッチがずれることがあります。 | バッチレベルのインク検証、粘度および色の測定 |
| 治療条件 | UVランプの強度と照射時間は、最終的なインクの色に影響を与える。 | ランプ強度モニタリング、時間指定露光制御 |
| 基質との相互作用 | 着色アクリル板と白色の基準板におけるインクの色変化 | 必ず実際のアクリル絵具で試し塗りしてください。紙の上で試し塗りしないでください。 |
| 彫刻の深さ | 彫刻を深くすると、切削溝内の光の屈折が変化する。 | 彫刻工程における深さの確認(上記ステージ2を参照) |
色検証ワークフロー
1. プリプロダクション:PantoneカラーをCMYKに変換し、実際のアクリル基材にテストプリントを行い、分光光度計の測定値を基準値として記録した。
2. シートレベル:切断を開始する前に、すべてのアクリル板は基準線に対して測定されます。
3. タイルレベル:各CNC加工/彫刻/印刷工程で最初に製造されたタイルを基準値と比較して測定する。
4. バッチレベル:完成したタイルの10%を分光光度計で測定し、いずれかのタイルがΔE 2.0を超えた場合は、バッチ全体を測定します。
この多層検証により、色のずれを可能な限り早い段階で検出できます。つまり、修正コストが最も低い段階で色ずれを発見できるのです。シートレベルで色ずれが発見された場合は、シートを交換するだけで済みますが、完成したタイルレベルで同じずれが発見された場合は、影響を受けたすべてのタイルを廃棄して再生産する必要があります。原理は単純明快です。色ずれの発見が遅くなればなるほど、影響を受けたタイルに既に投入されている材料、労力、時間が大きくなり、修正コストも高くなります。
欠陥の分類と処理
すべての欠陥が同じというわけではありません。欠陥のあるタイルは、3段階の分類システムによって、再加工、グレードダウン、廃棄のいずれかの処分が決定されます。
欠陥レベル
| ティア | 意味 | 例 | 配置 |
|---|---|---|---|
| 致命的 | タイルが使用不能または危険な状態になる欠陥 | タイルにひび割れあり。彫刻が欠落している。シンボルが間違っている。 | スクラップ ― 決して手直ししない |
| 選考科目 | 腕を伸ばした距離から見える欠陥で、外観または機能に影響を与えるもの | 色ずれΔE > 2.0、深い傷、印刷のずれ | 可能であれば修正する。そうでなければ破棄する。 |
| マイナー | 注意深く観察しないと分からない欠陥であり、機能には影響しません。 | 表面の軽い傷(0.5mm以下)、わずかな研磨ムラ | クライアントの裁量で承認または修正 |
不良率の閾値
| 注文サイズ | クリティカル(最大) | 専攻(最大) | 軽微な(最大) |
|---|---|---|---|
| 500セット以下 | 0% | 1.5% | 3.0% |
| 501~2,000セット | 0% | 1.0% | 2.5% |
| 2,000セット以上 | 0% | 0.8% | 2.0% |
重大な欠陥は、生産量に関わらず一切許容されません。主要欠陥率と軽微な欠陥率は、注文量が増加するにつれて低下します。つまり、生産量が増えるほど統計的な管理が容易になり、品質分布がより厳密になるはずです。
不良タイルはどうなるのか
スクラップとして分類されたタイルは、アクリル再生材製造工程を経て破壊され、リサイクルされます(再生材は製品以外の用途に使用され、タイル製造には決して使用されません)。
再加工可能と分類されたタイルは、適切な製造工程に戻されます。例えば、縁の欠陥がある場合は再研磨、色の問題がある場合は再印刷、深さの誤差がある場合は再彫刻などです。
再加工されたタイルは、生産工程に再投入される前に、初回合格タイルと同じサンプリングレートで再検査されます。
顧客への不具合報告
全品出荷検査で欠陥が発見された場合、顧客には欠陥の種類、数量、根本原因分析、および講じられた是正措置を記載した欠陥報告書が送付されます。
重大な欠陥や致命的な欠陥については、報告書には写真による証拠と処分決定(再加工または廃棄)も含まれる。
この段階での透明性は、生産プロセスに対する信頼を高める。たとえ欠陥が発生した場合でも、文書化された是正措置は、事後的な問題解決ではなく、プロセス管理が行われていることを示す。
全バッチ均一性検査 ― 最終100%検査
麻雀に100%検査が必要な理由
サンプリングに基づく品質管理は、個々の製品が独立して販売される製品に適しています。麻雀牌セットは完全なセットとして販売されるため、1枚の牌が不良品だとセット全体が台無しになります。そのため、麻雀牌セットの最終検査は100%で行われ、統計的なサンプルではなく、すべての牌が検査されます。
100%点検チェックリスト
| チェック | 方法 | 合格基準 |
|---|---|---|
| タイル数 | 152タイルマニフェストに対する手動カウント | 完全一致 |
| シンボル精度 | 承認済みアートワークとの視覚的比較 | すべてのタイルに正しいシンボルが表示されています |
| 色の均一性 | D65光下での承認済みサンプルとの視覚的比較 | サンプルと色の違いは見られない |
| 寸法精度 | デジタルノギスによる長さ、幅、厚さの測定 | ±0.1mm(仕様値との比較) |
| 表面品質 | LEDパネル下の目視検査 | 重大な欠陥や大きな欠陥はありません |
| 彫刻/印刷品質 | 目視検査および触覚検査 | エッジがきれい。塗りつぶしなし。深さが適切。 |
| セットの完全性 | タイルマップとの照合(4つのクラック×4組など) | 全ての階級とスーツの出席者 |
第三者検査
独立した検証を必要とするブランドの場合、ジェイ・アクリル出荷前に工場での第三者検査をサポートします。
SGS、TUV、または顧客指定の検査機関の検査員は、製造現場および検査記録にアクセスできます。ISO 9001品質マネジメントシステムの文書は監査員による確認が可能であり、100%出荷検査記録は第三者検査員が検証するためのデータ証跡となります。
付属品についても、同様の100%検査基準が適用されます。アクリル製麻雀ラックセット注文に含まれる部品は、タイル本体と同様に、寸法および表面品質の検査を受けます。
ISO 9001、SGS、TUV、BSCI、SEDEXなどの認証を含む品質インフラは、製品検査だけでなく、プロセス規律に対する施設レベルでの取り組みを反映している。
これらの認証は毎年監査され、不適合事項すべてについて文書化された是正措置手順が求められます。
ブランド調達向けアクリル製ボードゲーム大量生産を行う企業にとって、この認証制度は、大手小売業者がサプライヤーとの契約締結前に必要とするコンプライアンスの基準を提供するものです。
よくある質問
特注のアメリカ製麻雀牌の製造には、どのような品質基準が適用されますか?
ISO 9001は、文書化された手順、是正措置、継続的改善を規定する、品質管理の基本規格です。製品レベルでは、寸法公差(±0.1mm)、色の一貫性(ΔE ≤ 2.0)、および100%出荷検査が主要な基準となります。SGS、TUV、BSCI、SEDEXなどの追加認証は、大手小売業者からのサプライチェーンコンプライアンス要件に対応しています。
大量生産における色の一貫性はどのように検証されるのですか?
色は分光光度計を用いて3段階で測定されます。測定対象は、切断前のアクリル板、各生産ロットの最初のタイル、そして完成タイルの10%です。いずれかのタイルが承認された基準値からΔE 2.0を超える場合は、ロット全体を測定します。生産前段階で承認されたサンプルは、生産ロット全体を通して色の基準として使用されます。
100%検査中に欠陥のある麻雀牌が見つかった場合、どうなりますか?
麻雀牌は、重大な欠陥、重大な欠陥、軽微な欠陥に分類されます。重大な欠陥(ひび割れ、記号の欠落)は、修正せずに廃棄されます。重大な欠陥(目に見える色の変化、深い傷)は、可能な場合は修正され、そうでない場合は廃棄されます。軽微な欠陥(ほとんど見えない表面の傷)は、お客様のご判断で受け入れるか修正されます。交換用の牌は製造され、セットに含める前に再検査されます。
出荷前に第三者機関による検査を依頼することはできますか?
はい。SGS、TUV、または顧客指定の第三者機関による工場内検査に対応しています。生産現場、検査記録、品質関連文書は、認定検査員が閲覧可能です。第三者機関による検査は、初回注文時、および独立した品質検証を必要とする大手小売チェーン向けブランドの場合に推奨されます。
原材料の品質は、最終的なタイル製品にどのような影響を与えるのでしょうか?
アクリル樹脂の原料品質は、最終製品の性能の上限を決定づけます。内部に気泡のあるシートからは気泡のあるタイルが生まれます。密度が不均一なシートからは、研磨ムラのあるタイルが生まれます。色ムラのあるシートからは、ΔE 2.0の範囲内で色を合わせられないタイルが生まれます。そのため、透明度、密度、表面状態、色、厚みといった原材料の検査は、切断作業の前に必ず行われ、基準を満たさないシートは出荷時に拒否されます。
大量注文の場合、どの程度の不良率を想定すべきでしょうか?
重大な欠陥は0%に抑えられています。主要欠陥率は注文量に応じて0.8~1.5%に制限されています(注文量が多いほど制限が厳しくなります)。軽微な欠陥率は2.0~3.0%に制限されています。これらの基準値は品質契約書に明記され、出荷前検査(100%)で検証されます。重大な欠陥または主要な欠陥のあるタイルを含むセットは、出荷前にすべて修正されます。
結論
アメリカの麻雀牌サプライヤーを審査するには、単純な価格比較ではなく、体系的かつ多角的な評価が必要です。
購入者は、有効な認証、安定した専用生産能力、100%最終検査を含む全工程品質管理、検証済みのOEM輸出実績、柔軟な協力条件、および信頼できるアフターサービスを優先する必要があります。
この標準化された審査枠組みを遵守することで、卸売業者や小売業者は、資格のない製造業者を排除し、品質リスクや納期遅延を回避し、米国市場での販売に向けた長期的で安定した、法令遵守に基づいたサプライチェーンパートナーシップを構築することができます。

キャシー・チン
キャシー・チンは、Jayi Acrylic Industry Limitedに勤務し、カスタムアクリルゲーム製品の管理と、B2B卸売・小売用途向けのSEOを活用したコンテンツマーケティングを担当しています。彼女の業務には、ディスプレイソリューションの設計、カスタマイズプロジェクトの管理、そしてJayiの高品質アクリル製品をグローバルなデジタルチャネルでプロモーションするためのウェブサイトコンテンツの最適化が含まれます。
投稿日時:2026年6月10日