
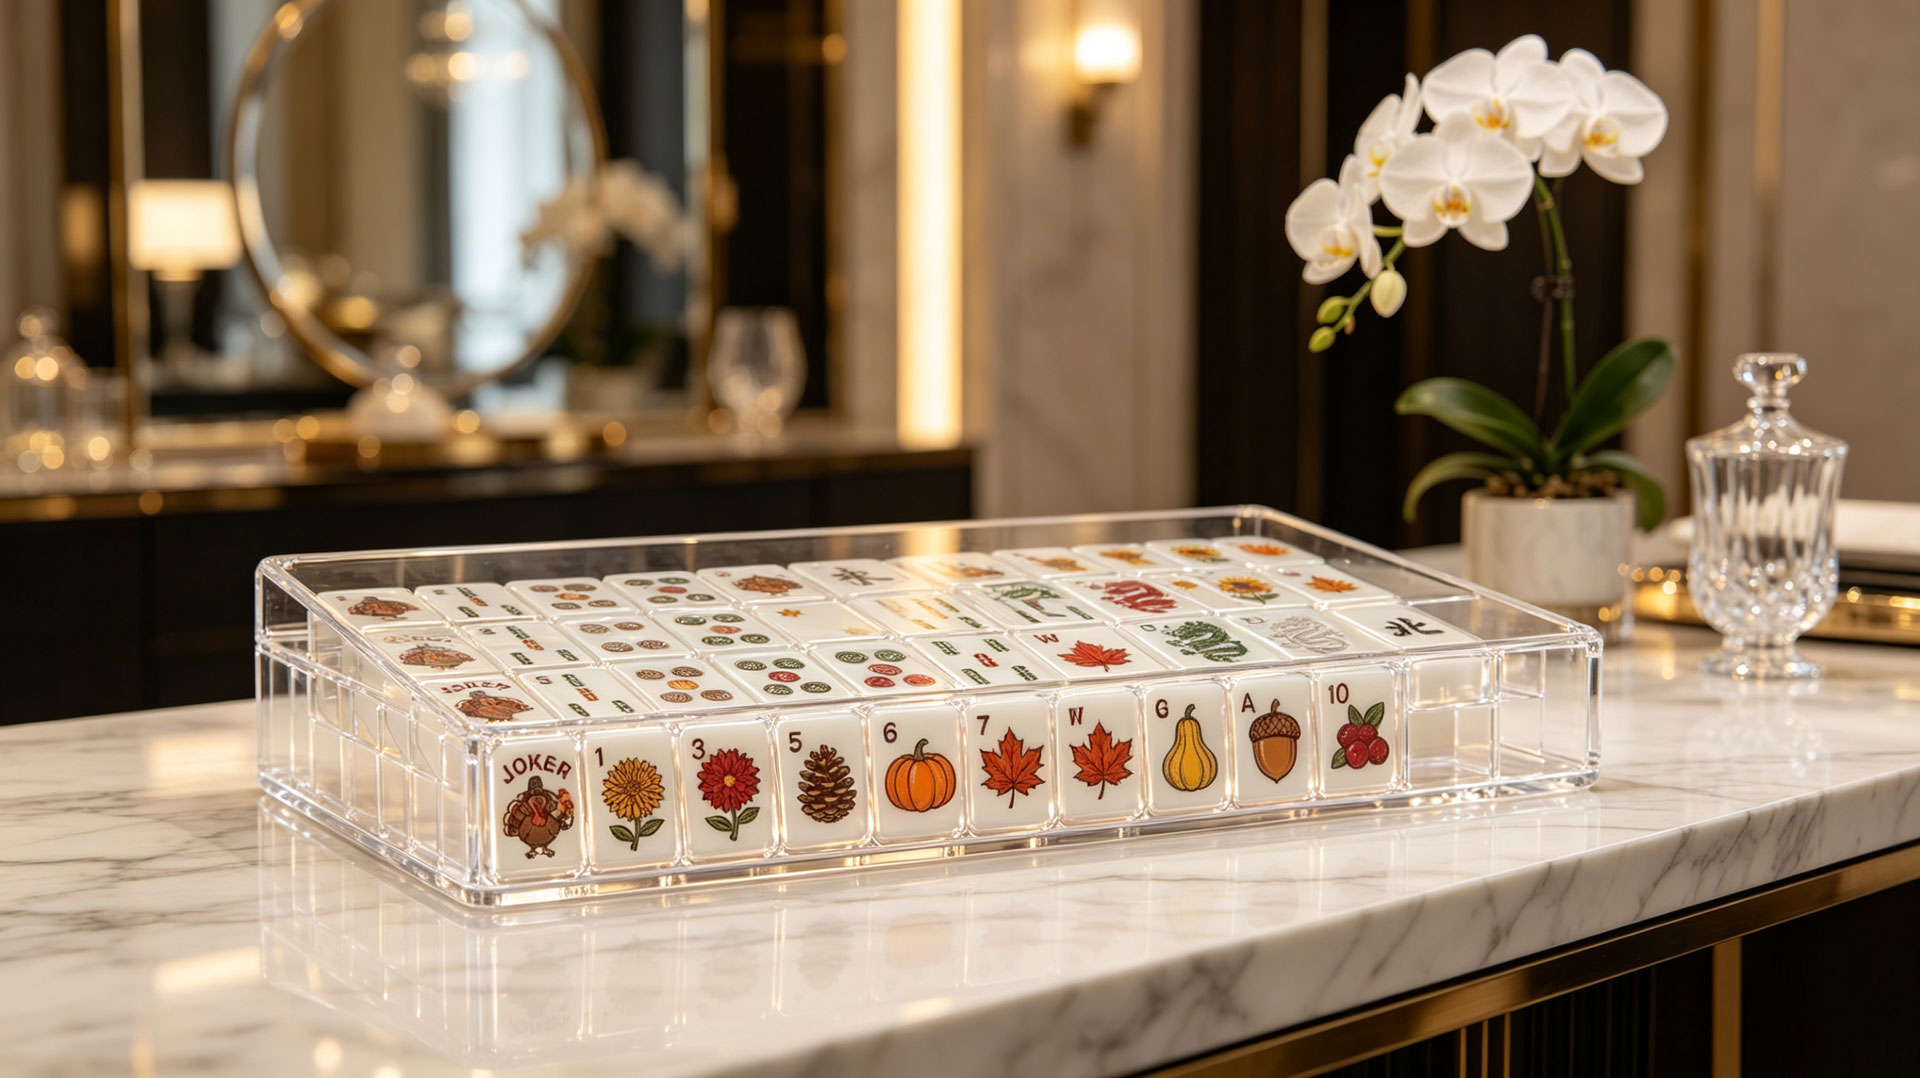
Un simple changement de couleur entre deux lots de production peut donner l'impression que deux tuiles de mahjong d'un même jeu proviennent de fabricants différents. En grande quantitétuiles de mahjong américaines personnaliséesEn production, le contrôle qualité n'est pas une inspection finale, mais un processus continu intégré à chaque étape, de la réception des matières premières à l'emballage final.
Cet article décrit les points de contrôle qualité qui permettent de distinguer les ensembles de carreaux uniformes et prêts à être expédiés des lots nécessitant une retouche ou un rejet : tests des matériaux entrants, échantillonnage en cours de production, gestion des différences de couleur, classification des défauts et assurance de l’uniformité du lot complet.
Points clés :
L’acrylique brut est testé pour sa transparence, sa densité et ses défauts de surface avant toute découpe ; les matériaux non conformes sont rejetés à quai.
• Le contrôle en cours de production s'effectue à cinq étapes de la production, avec des taux d'échantillonnage et des critères d'acceptation définis.
• La constance de la couleur est maintenue dans une plage ΔE ≤ 2,0 grâce à une vérification par spectrophotomètre au niveau des feuilles et des carreaux.
• Les défauts sont classés en trois niveaux, chacun assorti de règles de traitement spécifiques ; tous les défauts n’entraînent pas la mise au rebut.
• L’uniformité de l’ensemble du lot est vérifiée par une inspection finale à 100 % qui compare chaque carreau à l’échantillon approuvé.
Pourquoi le contrôle qualité dans la production de tuiles de mah-jong est-il différent ?
Les tuiles de mah-jong présentent un défi de contrôle qualité que la plupart des produits acryliques ne rencontrent pas : chaque tuile d’un jeu de 152 pièces doit être parfaitement assortie au reste du jeu. Un présentoir présentant un défaut de surface mineur est expédié comme une seule pièce. Une tuile de mah-jong dont la couleur diffère de celle de sa voisine est immédiatement visible sur la table et inacceptable pour l’utilisateur final. Il ne s’agit pas d’un problème théorique : c’est la réclamation qualité la plus fréquente lors des commandes de tuiles en gros, et le simple remplacement de la tuile défectueuse ne peut y remédier si celle-ci ne correspond pas au reste du jeu.
Cette exigence – l’homogénéité au niveau de l’ensemble plutôt que l’acceptabilité au niveau de la pièce – signifie que le contrôle qualité classique en fin de chaîne est insuffisant. Un lot où 98 % des tuiles sont conformes individuellement peut néanmoins être refusé si les 2 % restantes, conformes en marge, présentent des variations visibles. Un contrôle qualité efficace dans la production de tuiles de mah-jong doit vérifier à la fois la qualité de chaque tuile et l’homogénéité de l’ensemble du lot.
Le cadre d'inspection décrit ci-dessous reflète les procédures certifiées ISO 9001 appliquées dans les installations de JAYI, où l'inspection à 100 % à la sortie et le soutien d'une inspection par un tiers sont la norme pour toutes les productions.jeu de mahjong personnaliséordres.
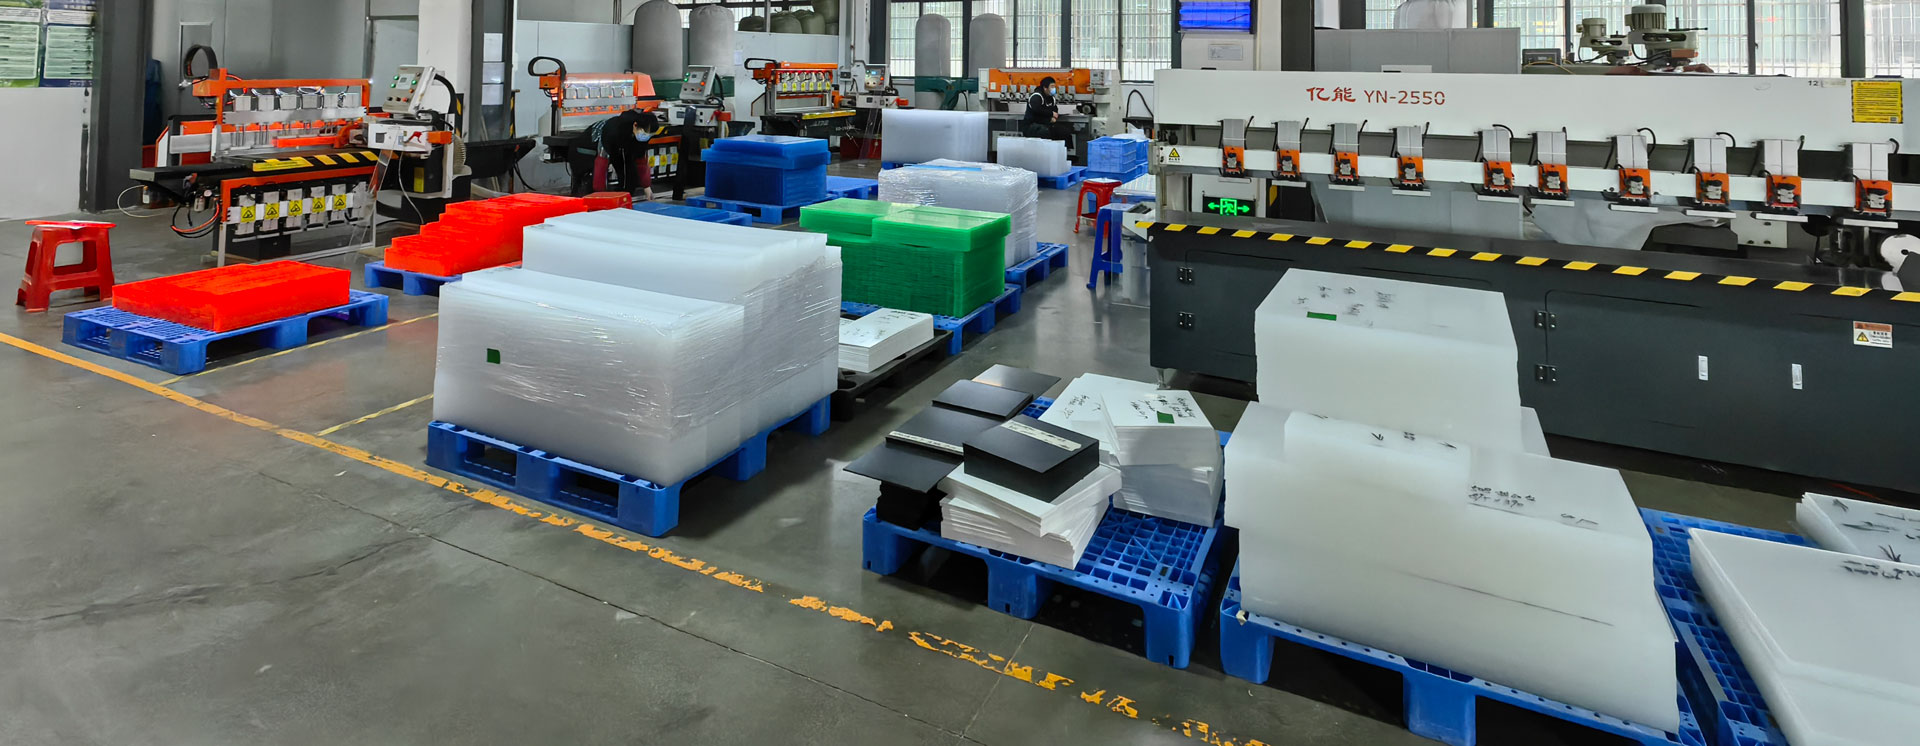
Inspection des matières premières — Avant le début de la production
Ce qui est testé
La plaque acrylique brute constitue la base de chaque carreau. Les défauts du support ne peuvent être corrigés ultérieurement : une plaque présentant des bulles internes produira des carreaux présentant également des bulles internes, quelle que soit la précision de la découpe par la machine CNC.
| Test | Méthode | Critère d'acceptation | Conséquence du rejet |
|---|---|---|---|
| Transparence | Spectrophotomètre à 550 nm | Transmittance ≥ 92 % (acrylique transparent) | Feuille refusée ; remplacement commandé |
| Densité | Balance de précision (±0,01 g) + mesure du volume | À ±1 % des spécifications | Feuille rejetée |
| défauts de surface | Inspection visuelle sous panneau LED (1000 lux) | Aucune rayure, bulle ou inclusion > 0,3 mm | Feuille rejetée si les défauts dépassent la limite |
| Consistance de la couleur | Spectrophotomètre vs. référence Pantone | ΔE ≤ 1,5 au niveau de la feuille | Feuille mise en quarantaine pour être mesurée à nouveau |
| Uniformité de l'épaisseur | Micromètre numérique à 5 points par feuille | ±0,15 mm sur la feuille | Feuille rejetée |
Traçabilité des matériaux
Chaque plaque acrylique entrant dans l'usine est étiquetée avec un numéro de lot qui renvoie au fournisseur, à la date de production et aux résultats des tests. En cas de problème de qualité pendant la production, ce numéro de lot permet de remonter jusqu'au lot de matériau concerné et d'identifier chaque carreau découpé dans cette plaque.
Les taux de rejet des matériaux sont suivis mensuellement. Les feuilles non conformes à l'inspection à réception sont retournées au fournisseur accompagnées d'un rapport de défauts détaillé. Un taux de rejet supérieur à 3 % déclenche un audit du fournisseur. La politique de JAYI, qui consiste à utiliser exclusivement de l'acrylique vierge (jamais de matériau recyclé), est appliquée à ce stade : les feuilles recyclées présentent une densité irrégulière et une transparence moindre, défauts détectables lors des tests de densité et de transparence mentionnés précédemment.
Inspection en cours de production à cinq étapes
Des points de contrôle qualité sont intégrés à chaque étape du flux de production. Chaque point de contrôle possède des taux d'échantillonnage, des critères d'acceptation et des procédures d'escalade définis.
Matrice de contrôle qualité étape par étape
| Scène | Processus | Point d'inspection | Taux d'échantillonnage | Critères clés |
|---|---|---|---|---|
| 1. Découpe | Découpe CNC de plaque acrylique | Précision dimensionnelle des carreaux vierges | 10 % par lot | ±0,1 mm par rapport aux spécifications |
| 2. Gravure | Gravure laser de la face du carreau | Profondeur de gravure, netteté des bords, précision du tracé | 15 % par lot | Profondeur ±0,05 mm ; sans bavures |
| 3. Impression | Impression UV ou sérigraphie | Repérage des couleurs, adhérence de l'encre, alignement | 15 % par lot | Précision d'enregistrement ±0,2 mm ; ΔE ≤ 2,0 |
| 4. Polissage | Polissage diamant des bords | Finition de surface, bords sans ébréchures | 10 % par lot | Aucune imperfection visible ; Ra ≤ 0,8 μm |
| 5. Assemblage et emballage | Assemblage du kit de carrelage, emballage d'insertion | Intégrité, séquence des carreaux, intégrité de l'emballage | 100% | Les 152 tuiles sont présentes ; aucun dommage |
Règles d'escalade
Lorsqu'un contrôle en cours de production révèle un taux de défauts supérieur au seuil acceptable, la production du lot concerné est interrompue. L'équipe de contrôle qualité isole les carreaux défectueux, identifie la cause première et met en œuvre des actions correctives avant de reprendre la production. Voici quelques causes premières courantes et leurs solutions :
| Modèle de défaut | Cause probable | Mesures correctives |
|---|---|---|
| Dérive dimensionnelle systématique | usure des outils CNC | Remplacement d'outils ; recalibrage |
| variation de profondeur de gravure | fluctuation de la puissance du laser | Calibrage laser ; stabilisation de l'alimentation |
| Décalage d'impression | Mauvais alignement des fixations | Réalignement des dispositifs ; remise à zéro |
| Écaillage du vernis sur les bords | État de la roue de polissage | Remplacement de la roue ; réglage de la vitesse d'avance |
Gestion de l'homogénéité des couleurs au sein du lot
La norme ΔE
La différence de couleur est mesurée en unités ΔE (Delta E), une mesure standardisée représentant la distance perceptive entre deux couleurs. Un ΔE de 1,0 correspond au seuil de perceptibilité : la plupart des gens ne peuvent distinguer une différence de couleur inférieure à 1,0 dans des conditions d’observation normales. Pour la production de jeux de mah-jong américains personnalisés, la norme est maintenue à ΔE ≤ 2,0, avec une possibilité de ΔE ≤ 1,5 pour les marques ayant des exigences strictes en matière de fidélité des couleurs.
Là où la variation de couleur entre en jeu
| Variable de production | Comment cela affecte la couleur | Méthode de contrôle |
|---|---|---|
| Lot de feuilles acryliques | Les différents lots de production de la feuille brute peuvent présenter de légères variations de teinte. | Lot de feuilles correspondant à la commande ; mesurer ΔE lors de l'inspection à réception |
| Formulation de l'encre | Les lots d'encre UV peuvent varier si les proportions de mélange diffèrent. | Vérification de l'encre au niveau du lot ; mesure de la viscosité et de la couleur |
| Conditions de guérison | L'intensité de la lampe UV et le temps d'exposition influent sur la couleur finale de l'encre. | Surveillance de l'intensité lumineuse ; contrôle de l'exposition programmée |
| Interaction avec le substrat | Changements de couleur de l'encre sur acrylique teinté par rapport à une référence blanche | Toujours faire l'épreuve sur la couleur acrylique réelle, et non sur du papier. |
| Profondeur de gravure | Une gravure plus profonde modifie la réfraction de la lumière dans le canal de découpe. | Vérification de la profondeur lors de l'étape de gravure (voir l'étape 2 ci-dessus) |
Flux de travail de vérification des couleurs
1. Préproduction :Référence Pantone convertie en CMJN ; impression test sur support acrylique réel ; lecture du spectrophotomètre enregistrée comme référence
2. Niveau de la feuille :Chaque plaque acrylique est mesurée par rapport à la ligne de base avant que la découpe ne commence.
3. Niveau des tuiles :Première tuile de chaque cycle CNC/gravure/impression mesurée par rapport à la ligne de base
4. Niveau du lot :10 % des carreaux finis sont mesurés par spectrophotométrie ; si un carreau dépasse ΔE 2,0, le lot entier est mesuré.
Ce système de vérification multicouche détecte les dérives de couleur au plus tôt, lorsque les coûts de correction sont minimaux. Une dérive détectée au niveau de la feuille ne nécessite qu'un simple échange ; la même dérive détectée au niveau du carreau fini exige la mise au rebut et la réimpression de tous les carreaux concernés. Le principe est simple : plus un problème de couleur est détecté tardivement, plus les matériaux, la main-d'œuvre et le temps investis dans les carreaux affectés sont importants, et plus le coût de la correction est élevé.
Classification et disposition des défauts
Tous les défauts ne se valent pas. Un système de classification à trois niveaux détermine le sort de chaque carreau défectueux : il peut être retravaillé, déclassé ou mis au rebut.
Niveaux de défaut
| Étage | Définition | Exemples | Disposition |
|---|---|---|---|
| Critique | Défaut rendant le carreau inutilisable ou dangereux | Carreau fissuré ; gravure manquante ; symbole erroné | Jeter — ne jamais retravailler |
| Majeur | Défaut visible à distance de bras qui affecte l'apparence ou la fonction | Décalage chromatique ΔE > 2,0 ; rayure profonde ; impression mal alignée | Retravailler si possible ; sinon, jeter. |
| Mineure | Défaut visible uniquement en y regardant de près ; n'affecte pas le fonctionnement | Légère marque de surface ≤ 0,5 mm ; légère variation de polissage | Accepter ou retravailler à la discrétion du client |
Seuil de taux de défauts
| Taille de la commande | Critique (max) | Majeur (max) | Mineur (max) |
|---|---|---|---|
| ≤ 500 ensembles | 0% | 1,5% | 3,0% |
| 501 à 2 000 ensembles | 0% | 1,0% | 2,5% |
| > 2 000 ensembles | 0% | 0,8% | 2,0% |
Les défauts critiques sont absolument inacceptables, quel que soit le volume de production. Les taux de défauts majeurs et mineurs diminuent à mesure que le volume de la commande augmente ; les productions plus importantes permettent un meilleur contrôle statistique et devraient aboutir à une distribution de la qualité plus homogène.
Que deviennent les carreaux défectueux ?
Les carreaux classés comme déchets sont détruits et recyclés grâce au processus de broyage acrylique (le matériau broyé est utilisé pour des applications autres que la fabrication de produits, jamais pour la production de carreaux).
Les carreaux classés comme retravaillables retournent à l'étape de production appropriée : repolissage pour les défauts de bord, réimpression pour les problèmes de couleur, regravure pour les erreurs de profondeur.
Les carreaux retravaillés sont réinspectés au même taux d'échantillonnage que les carreaux de première passe avant d'être réintégrés dans le flux de production.
Signalement des défauts aux clients
Lorsque des défauts sont découverts lors du contrôle à 100 % avant expédition, les clients reçoivent un rapport de défauts comprenant le type de défaut, la quantité, l'analyse des causes profondes et les mesures correctives prises.
Pour les défauts majeurs et critiques, le rapport comprend également des preuves photographiques et la décision relative à leur traitement (reprise ou mise au rebut).
La transparence à ce stade renforce la confiance dans le processus de production — même en cas de défauts, les mesures correctives documentées témoignent d'une maîtrise du processus plutôt que d'une résolution réactive des problèmes.
Uniformité du lot complet — L'inspection finale à 100 %
Pourquoi une inspection à 100 % est nécessaire pour le mah-jong
Le contrôle qualité par échantillonnage convient aux produits vendus à l'unité. Les jeux de mah-jong sont vendus complets : une seule tuile défectueuse compromet l'ensemble. C'est pourquoi le contrôle final des jeux de mah-jong est effectué à 100 % : chaque tuile est vérifiée, et non un échantillon statistique.
Liste de contrôle d'inspection à 100 %
| Vérifier | Méthode | Critère de réussite |
|---|---|---|
| Nombre de tuiles | Comptage manuel par rapport au manifeste de 152 tuiles | Correspondance exacte |
| Précision des symboles | Comparaison visuelle avec les œuvres approuvées | Symbole correct sur chaque tuile |
| Uniformité des couleurs | Comparaison visuelle avec l'échantillon approuvé sous lumière D65 | Aucune différence de couleur visible par rapport à l'échantillon |
| Précision dimensionnelle | Mesure de la longueur, de la largeur et de l'épaisseur à l'aide d'un pied à coulisse numérique | ±0,1 mm par rapport aux spécifications |
| Qualité de surface | Inspection visuelle sous le panneau LED | Aucun défaut critique ou majeur |
| qualité de gravure/impression | Inspection visuelle et tactile | Bords nets ; pas de remplissage ; profondeur correcte |
| Complétude de l'ensemble | Vérification par rapport à la carte des tuiles (4 Craks × 4 couleurs, etc.) | Tous les grades et toutes les couleurs sont présents |
Inspection par un tiers
Pour les marques exigeant une vérification indépendante,JAYI AcryliquePermet une inspection par un tiers en usine avant expédition.
Les inspecteurs de SGS, de TÜV ou des organismes désignés par le client peuvent accéder à la chaîne de production et aux rapports d'inspection. La documentation relative au système de management de la qualité ISO 9001 est disponible pour les auditeurs, et les rapports d'inspection à 100 % constituent la traçabilité des données permettant aux inspecteurs tiers de procéder aux vérifications.
La même norme d'inspection à 100 % s'applique aux accessoires :supports de mahjong en acryliqueLes produits inclus dans une commande groupée subissent les mêmes contrôles dimensionnels et de qualité de surface que les carreaux eux-mêmes.
L'infrastructure de qualité — comprenant les certifications ISO 9001, SGS, TUV, BSCI et SEDEX — témoigne d'un engagement au niveau de l'établissement envers la discipline des processus, et pas seulement envers l'inspection des produits.
Ces certifications font l'objet d'un audit annuel et exigent des procédures de mesures correctives documentées pour chaque non-conformité.
Pour l'approvisionnement des marquesjeu de plateau en acryliquePour les produits en grande quantité, cette série de certifications fournit le niveau de conformité minimal requis par les principaux détaillants avant d'intégrer un fournisseur.
FAQ
Quelles sont les normes de qualité applicables à la production de tuiles de mahjong américaines sur mesure ?
La norme ISO 9001 constitue le référentiel de gestion de la qualité. Elle encadre les procédures documentées, les actions correctives et l'amélioration continue. Au niveau du produit, les critères principaux sont la tolérance dimensionnelle (±0,1 mm), la constance de la couleur (ΔE ≤ 2,0) et le contrôle à 100 % avant expédition. Des certifications complémentaires, telles que SGS, TÜV, BSCI et SEDEX, permettent de répondre aux exigences de conformité de la chaîne d'approvisionnement des principaux distributeurs.
Comment vérifie-t-on la constance de la couleur lors d'une production en série ?
La couleur est mesurée à trois niveaux à l'aide d'un spectrophotomètre : sur la plaque acrylique brute avant découpe, sur la première tuile de chaque lot de production et sur 10 % des tuiles finies. Si une tuile présente un écart colorimétrique supérieur à 2,0 par rapport à la valeur de référence approuvée, le lot entier est mesuré. L'échantillon approuvé en préproduction sert de référence colorimétrique pour l'ensemble de la production.
Que se passe-t-il lorsqu'une tuile de mahjong défectueuse est découverte lors d'une inspection à 100 % ?
Les tuiles de mah-jong sont classées comme critiques, majeures ou mineures. Les défauts critiques (fissures, symboles manquants) entraînent la mise au rebut définitive. Les défauts majeurs (variation de couleur visible, rayures profondes) sont réparés si possible, sinon les tuiles sont mises au rebut. Les défauts mineurs (marques superficielles à peine visibles) peuvent être acceptés ou réparés à la discrétion du client. Les tuiles de remplacement sont fabriquées et inspectées à nouveau avant d'être intégrées au jeu.
Puis-je demander une inspection par un tiers avant l'expédition ?
Oui. L'inspection sur site par SGS, TÜV ou un organisme tiers désigné par le client est possible en usine. L'atelier de production, les rapports d'inspection et la documentation qualité sont accessibles aux inspecteurs agréés. Le recours à un organisme tiers est recommandé pour les premières commandes et pour les marques fournissant les grandes chaînes de distribution qui exigent une vérification indépendante de la qualité.
Comment la qualité des matières premières influence-t-elle le produit final, le carreau ?
La qualité de l'acrylique brut détermine les limites du produit fini. Les plaques présentant des bulles internes produisent des carreaux également bullés. Les plaques de densité irrégulière donnent des carreaux au polissage inégal. Les plaques présentant des variations de couleur produisent des carreaux dont la teinte ne peut être assortie à moins de ΔE 2,0. C'est pourquoi le contrôle des matières premières (transparence, densité, surface, couleur et épaisseur) est effectué avant toute découpe, et les plaques non conformes sont rejetées dès leur réception.
Quel taux de défauts dois-je prévoir pour une commande en gros ?
Le taux de défauts critiques est maintenu à 0 %. Le taux de défauts majeurs est limité à 0,8–1,5 % selon le volume de la commande (taux plus stricts pour les commandes importantes). Le taux de défauts mineurs est limité à 2,0–3,0 %. Ces seuils sont consignés dans l'accord qualité et vérifiés lors du contrôle final à 100 %. Tout lot contenant une tuile présentant un défaut critique ou majeur est corrigé avant expédition.
Conclusion
L'évaluation des fournisseurs américains de tuiles de mahjong nécessite une analyse systématique et multidimensionnelle plutôt qu'une simple comparaison de prix.
Les acheteurs doivent privilégier les certifications valides, une capacité de production dédiée et stable, un contrôle qualité complet avec une inspection finale à 100 %, des antécédents vérifiés en matière d'exportation OEM, des conditions de coopération flexibles et un service après-vente fiable.
Le respect de ce cadre de vérification standardisé aide les acheteurs en gros et au détail à éliminer les fabricants non qualifiés, à éviter les risques liés à la qualité et les retards de livraison, et à établir des partenariats de chaîne d'approvisionnement à long terme, stables et conformes pour les ventes sur le marché américain.
Lectures recommandées

Cathy Qin
Cathy Qin travaille chez Jayi Acrylic Industry Limited, où elle se spécialise dans la gestion de produits de jeux en acrylique personnalisés et le marketing de contenu optimisé pour le référencement naturel (SEO) pour les applications B2B (vente en gros et au détail). Son travail comprend la conception de solutions d'affichage, la gestion de projets de personnalisation et l'optimisation du contenu du site web afin de promouvoir les produits acryliques de haute qualité de Jayi sur les canaux numériques internationaux.
Date de publication : 10 juin 2026