
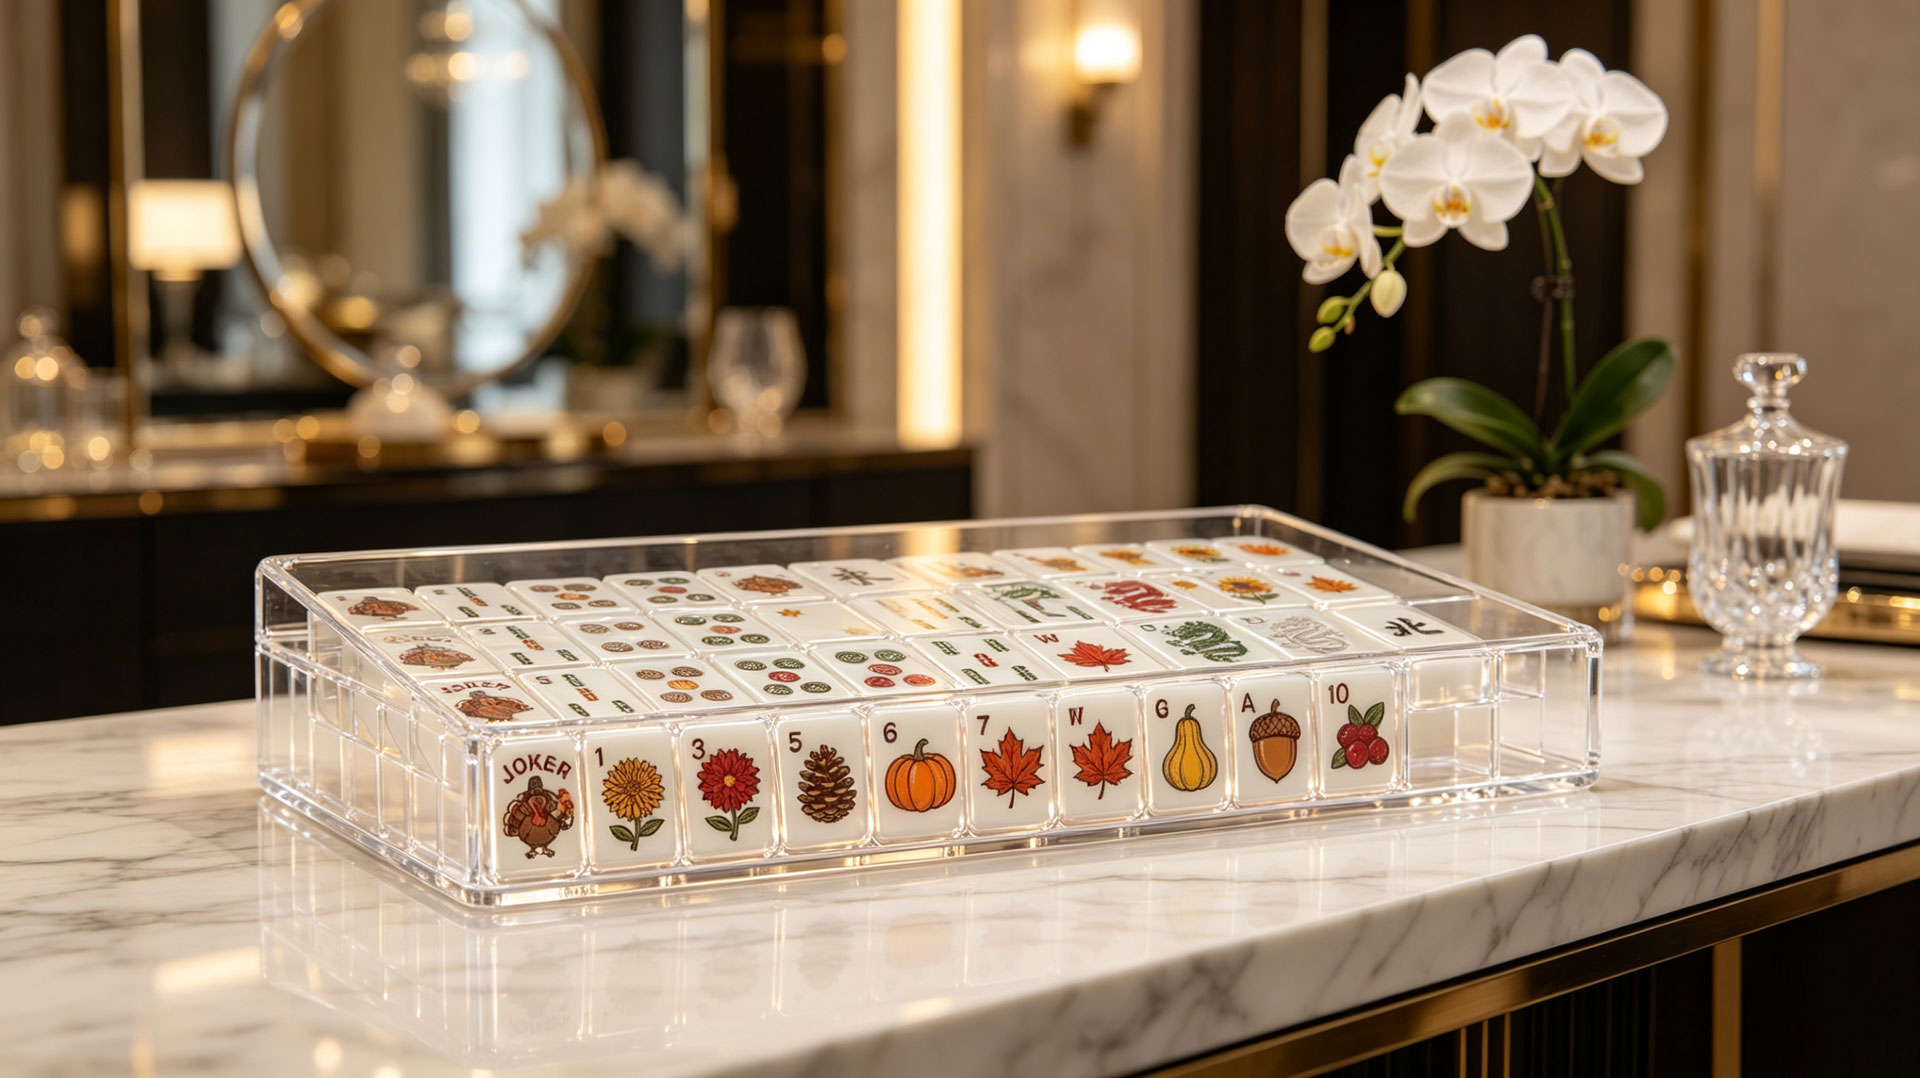
Uma única variação de cor entre lotes de produção pode fazer com que duas peças de mahjong do mesmo conjunto pareçam ter vindo de fabricantes diferentes. Em grandes quantidades.peças personalizadas de mahjong americanoNa produção, o controle de qualidade não se resume a uma inspeção final — é um processo contínuo, presente em todas as etapas, desde o recebimento da matéria-prima até a embalagem final.
Este artigo descreve os pontos de controle de qualidade que separam conjuntos de azulejos consistentes e prontos para envio de lotes que exigem retrabalho ou rejeição: testes de materiais recebidos, amostragem durante o processo, gerenciamento de diferenças de cor, classificação de defeitos e garantia de uniformidade de todo o lote.
Pontos principais:
• O acrílico bruto é testado quanto à transparência, densidade e defeitos superficiais antes do início do corte — o material abaixo do padrão é rejeitado na doca.
• A inspeção em processo ocorre em cinco etapas de produção, com taxas de amostragem e critérios de aceitação definidos.
• A consistência da cor é mantida dentro de ΔE ≤ 2,0, conforme verificação por espectrofotômetro em nível de folha e placa.
• Os defeitos são classificados em três níveis com regras de descarte específicas — nem todos os defeitos exigem descarte.
• A uniformidade de todo o lote é verificada por meio de uma inspeção final de 100%, que compara cada peça com a amostra aprovada.
Por que o controle de qualidade na produção de peças de Mahjong é diferente?
As peças de Mahjong apresentam um desafio de controle de qualidade que a maioria dos produtos acrílicos não enfrenta: cada peça em um conjunto de 152 peças deve parecer pertencer ao mesmo conjunto. Um suporte de exibição com uma pequena imperfeição na superfície é enviado como uma unidade individual. Uma peça de Mahjong com uma cor diferente da peça vizinha é imediatamente visível na mesa e inaceitável para o usuário final. Essa não é uma preocupação teórica — é a reclamação de qualidade mais comum em pedidos de peças em grande quantidade e não pode ser resolvida simplesmente substituindo a peça defeituosa se a substituta não combinar com o restante do conjunto.
Este requisito — consistência em nível de conjunto, em vez de aceitabilidade em nível de peça — significa que a inspeção convencional de aprovação/reprovação no final da linha é insuficiente. Um lote onde 98% das peças são aprovadas individualmente ainda pode ser reprovado como um conjunto se os 2% que são aprovados nas margens criarem variação visível. Um controle de qualidade eficaz na produção de peças de mahjong deve verificar tanto a qualidade individual da peça quanto a uniformidade de todo o lote.
A estrutura de inspeção descrita abaixo reflete os procedimentos certificados pela ISO 9001 aplicados nas instalações da JAYI, onde a inspeção de saída de 100% dos equipamentos e o suporte de inspeção por terceiros são padrão para todos os produtos.conjunto de mahjong personalizadopedidos.
Inspeção de materiais recebidos — antes do início da produção
O que é testado
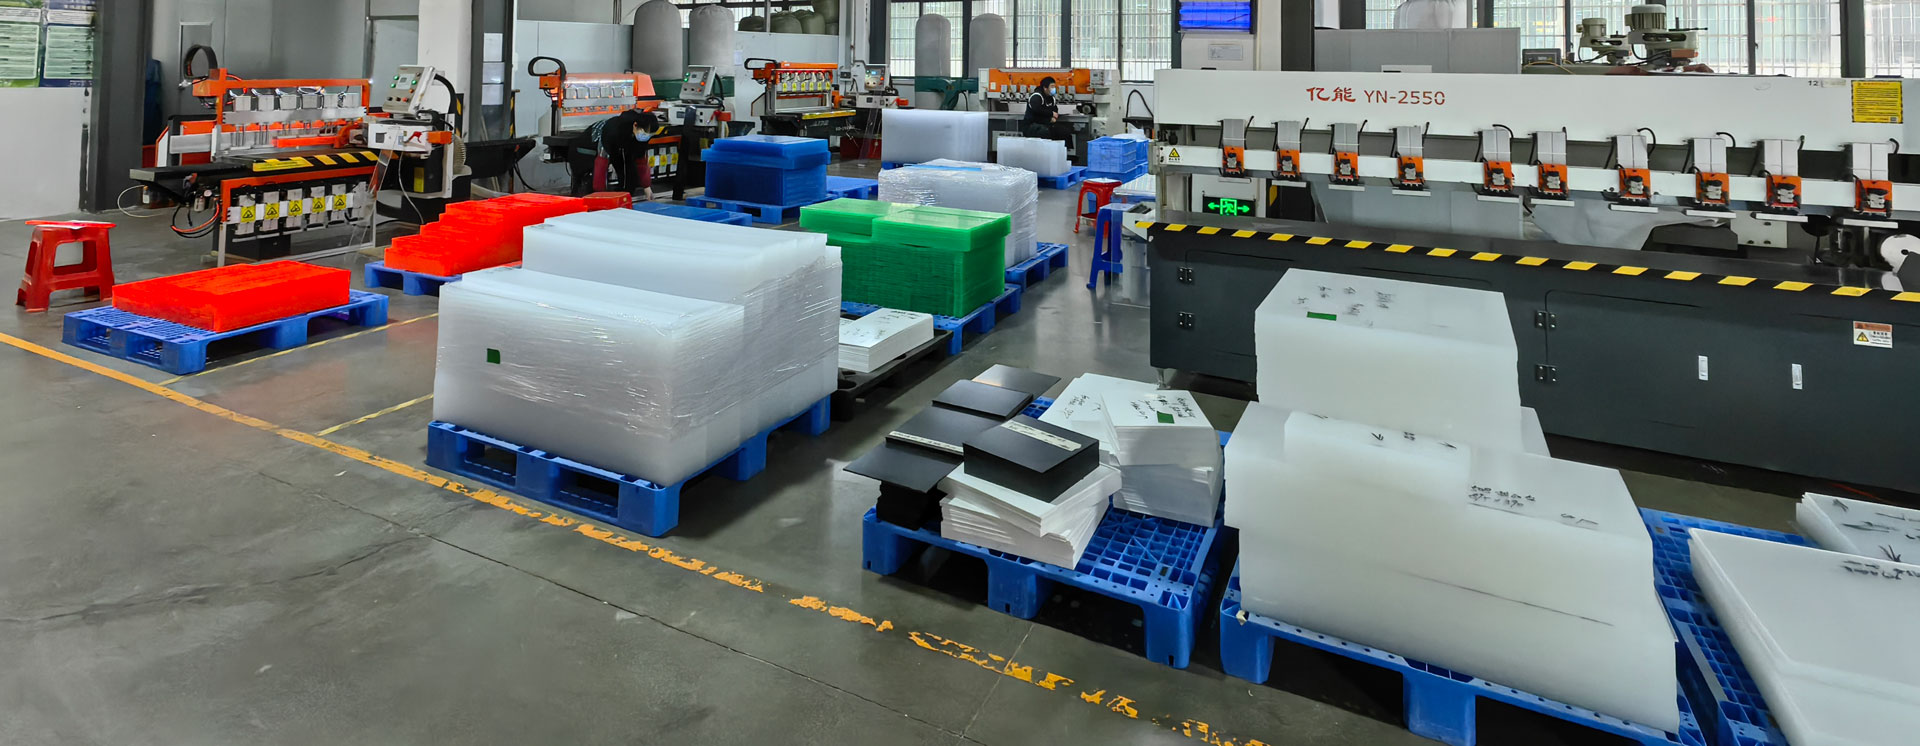
A chapa acrílica bruta é a base de cada azulejo. Defeitos no substrato não podem ser corrigidos posteriormente — uma chapa com bolhas internas produz azulejos com bolhas internas, independentemente da precisão do corte feito pela máquina CNC.
| Teste | Método | Critério de aceitação | Consequência da Rejeição |
|---|---|---|---|
| Transparência | Espectrofotômetro a 550 nm | Transmitância ≥ 92% (acrílico transparente) | Folha rejeitada; substituição solicitada. |
| Densidade | Balança de precisão (±0,01 g) + medição de volume | Dentro de ±1% da especificação | Folha rejeitada |
| defeitos superficiais | Inspeção visual sob painel de LED (1000 lux) | Sem riscos, bolhas ou inclusões maiores que 0,3 mm. | A folha será rejeitada se os defeitos excederem o limite. |
| Consistência de cor | Espectrofotômetro versus referência Pantone | ΔE ≤ 1,5 ao nível da folha | Lençol em quarentena para nova medição. |
| Uniformidade da espessura | Micrômetro digital com 5 pontos por folha | ±0,15 mm na chapa | Folha rejeitada |
Rastreabilidade de Materiais
Cada placa de acrílico que entra na fábrica é etiquetada com um número de lote que a vincula ao fornecedor, à data de produção e aos resultados dos testes. Se um problema de qualidade surgir durante a produção, o número do lote permite rastrear o lote específico do material — e, a partir daí, cada peça cortada daquela placa.
As taxas de rejeição de materiais são monitoradas mensalmente. As chapas que não passam na inspeção de entrada são devolvidas ao fornecedor com um relatório detalhado de defeitos. Uma taxa de rejeição superior a 3% aciona uma revisão do fornecedor. A política da JAYI de usar acrílico 100% virgem — nunca material reciclado — é aplicada nesta etapa: as chapas recicladas apresentam densidade inconsistente e menor transparência, detectáveis nos testes de densidade e transparência mencionados anteriormente.
Inspeção durante o processo em cinco etapas de produção
Os pontos de controle de qualidade estão incorporados em cada etapa do fluxo de trabalho de produção. Cada ponto de controle possui taxas de amostragem, critérios de aceitação e procedimentos de escalonamento definidos.
Matriz de controle de qualidade etapa por etapa
| Estágio | Processo | Ponto de Inspeção | Taxa de amostragem | Critérios principais |
|---|---|---|---|---|
| 1. Corte | Corte CNC de chapa acrílica | Precisão dimensional de peças em branco | 10% por lote | ±0,1 mm em relação à especificação |
| 2. Gravura | Gravação a laser na superfície do azulejo | Profundidade de gravação, nitidez da borda, precisão do percurso | 15% por lote | Profundidade ±0,05 mm; sem rebarbas |
| 3. Impressão | Impressão UV ou serigrafia | Registro de cores, adesão da tinta, alinhamento | 15% por lote | Registro ±0,2 mm; ΔE ≤ 2,0 |
| 4. Polimento | Polimento diamantado de bordas | Acabamento da superfície, bordas sem lascas | 10% por lote | Sem lascas visíveis; Ra ≤ 0,8 μm |
| 5. Montagem e Embalagem | Conjunto de azulejos para montagem, embalagem interna | Completude, sequência de peças, integridade da embalagem | 100% | Todas as 152 peças estão presentes; sem danos. |
Regras de escalonamento
Quando uma inspeção em processo revela uma taxa de defeitos acima do limite aceitável, a produção desse lote é interrompida. A equipe de controle de qualidade isola as peças afetadas, identifica a causa raiz e implementa ações corretivas antes de retomar a produção. Causas raiz comuns e suas correções incluem:
| Padrão de defeito | Provável causa raiz | Ação Corretiva |
|---|---|---|
| Deslocamento dimensional sistemático | desgaste da ferramenta CNC | Substituição de ferramentas; recalibração |
| Variação na profundidade da gravação | flutuação da potência do laser | Calibração a laser; estabilização de potência |
| Impressão offset de registro | Desalinhamento da fixação | Realinhamento de dispositivos; reajuste de zero. |
| Lascas nas bordas do polimento | Condição da roda de polimento | Substituição da roda; ajuste da taxa de avanço |
Gestão da consistência de cores em todo o lote
O padrão ΔE
A diferença de cor é medida em unidades ΔE (Delta E) — uma métrica padronizada que representa a distância perceptual entre duas cores. Um ΔE de 1,0 é o limiar de percepção: a maioria das pessoas não consegue distinguir uma diferença de cor inferior a 1,0 em condições normais de visualização. Para a produção de jogos de mahjong americano personalizados, o padrão é mantido em ΔE ≤ 2,0, com ΔE ≤ 1,5 disponível para marcas com requisitos rigorosos de fidelidade de cor.
Onde a variação de cor entra em jogo
| Variável de produção | Como isso afeta a cor | Método de controle |
|---|---|---|
| lote de folhas acrílicas | Diferentes lotes de produção da chapa bruta podem apresentar ligeiras variações de tonalidade. | Conferir o lote de folhas com o pedido; medir ΔE na inspeção de recebimento. |
| Formulação de tinta | Os lotes de tinta UV podem apresentar variações se as proporções da mistura forem diferentes. | Verificação de tinta em nível de lote; medição de viscosidade e cor. |
| Condições de cura | A intensidade da lâmpada UV e o tempo de exposição afetam a cor final da tinta. | Monitoramento da intensidade da lâmpada; controle de exposição temporizada |
| Interação com o substrato | Alteração da cor da tinta em acrílico colorido versus referência branca. | Sempre faça o teste diretamente na tinta acrílica, nunca em papel. |
| Profundidade de gravação | Uma gravação mais profunda altera a refração da luz no canal cortado. | Verificação da profundidade na fase de gravação (ver Etapa 2 acima) |
Fluxo de trabalho de verificação de cores
1. Pré-produção:Referência Pantone convertida para CMYK; impressão de teste em substrato acrílico real; leitura do espectrofotômetro registrada como linha de base.
2. Nível da folha:Cada placa de acrílico é medida em relação à linha de base antes do início do corte.
3. Nível de bloco:Primeira peça produzida por CNC/gravação/impressão medida em relação à linha de base.
4. Nível de lote:10% das peças acabadas são medidas espectrofotometricamente; se alguma peça exceder ΔE 2,0, todo o lote é medido.
Essa verificação em múltiplas camadas detecta a variação de cor o mais cedo possível — quando os custos de correção são menores. Uma alteração de cor detectada na fase inicial requer apenas a troca da folha; a mesma alteração detectada na fase final da produção exige o descarte e a refabricação de todas as peças afetadas. O princípio é simples: quanto mais tarde um problema de cor for detectado, mais material, mão de obra e tempo já terão sido investidos nas peças afetadas — e maior será o custo da correção.
Classificação e destinação de defeitos
Nem todos os defeitos são iguais. Um sistema de classificação de três níveis determina o destino de cada peça defeituosa — se ela será retrabalhada, rebaixada ou descartada.
Níveis de defeito
| Nível | Definição | Exemplos | Disposição |
|---|---|---|---|
| Crítico | Defeito que torna o azulejo inutilizável ou inseguro. | Azulejo rachado; gravação ausente; símbolo incorreto | Descartar — nunca retrabalhar. |
| Principal | Defeito visível à distância de um braço que afeta a aparência ou a função. | Desvio de cor ΔE > 2,0; risco profundo; impressão desalinhada | Refaça se possível; caso contrário, descarte. |
| Menor | Defeito visível apenas em inspeção minuciosa; não afeta o funcionamento. | Marca superficial leve ≤0,5 mm; ligeira variação no polimento | Aceitar ou retrabalhar a critério do cliente |
Limiares de taxa de defeitos
| Tamanho do pedido | Crítico (máximo) | Maior (máximo) | Menor (máximo) |
|---|---|---|---|
| ≤ 500 conjuntos | 0% | 1,5% | 3,0% |
| 501–2.000 conjuntos | 0% | 1,0% | 2,5% |
| > 2.000 conjuntos | 0% | 0,8% | 2,0% |
Defeitos críticos têm tolerância zero em qualquer volume. As taxas de defeitos maiores e menores diminuem à medida que o volume de pedidos aumenta — lotes maiores proporcionam maior controle estatístico e devem resultar em uma distribuição de qualidade mais precisa.
O que acontece com azulejos defeituosos?
As peças classificadas como sucata são destruídas e recicladas através do processo de moagem de acrílico (o material moído é utilizado para aplicações que não sejam de produto, nunca para a produção de azulejos).
As peças classificadas como retrabalháveis retornam à etapa de produção apropriada — repolimento para corrigir defeitos nas bordas, reimpressão para corrigir problemas de cor e regravação para corrigir erros de profundidade.
As peças retrabalhadas são reinspecionadas na mesma taxa de amostragem das peças da primeira passagem, antes de retornarem ao fluxo de produção.
Comunicação de defeitos aos clientes
Quando defeitos são detectados durante a inspeção de saída de 100% dos produtos, os clientes recebem um relatório de defeitos que inclui o tipo de defeito, a quantidade, a análise da causa raiz e as medidas corretivas tomadas.
Para defeitos graves e críticos, o relatório também inclui evidências fotográficas e a decisão sobre o destino do produto (retrabalho ou descarte).
A transparência nesta fase gera confiança no processo de produção — mesmo quando ocorrem defeitos, a ação corretiva documentada demonstra o controle do processo em vez da resolução reativa de problemas.
Uniformidade do Lote Completo — Inspeção Final de 100%
Por que a inspeção de 100% é necessária para o Mahjong?
O controle de qualidade baseado em amostragem funciona para produtos em que as unidades individuais são vendidas separadamente. Os jogos de mahjong são vendidos como unidades completas — uma única peça fora do padrão compromete todo o conjunto. Por esse motivo, a inspeção final dos jogos de mahjong é de 100%: cada peça é verificada, e não apenas uma amostra estatística.
Lista de verificação de inspeção 100%
| Verificar | Método | Critério de aprovação |
|---|---|---|
| Contagem de ladrilhos | Contagem manual em relação ao manifesto de 152 blocos. | Correspondência exata na contagem |
| Precisão dos símbolos | Comparação visual com a arte aprovada. | Símbolo correto em cada peça |
| Uniformidade de cor | Comparação visual com a amostra aprovada sob luz D65. | Nenhuma diferença de cor visível em relação à amostra. |
| Precisão dimensional | Medição digital com paquímetro de comprimento, largura e espessura. | ±0,1 mm em relação à especificação |
| Qualidade da superfície | Inspeção visual sob o painel de LED | Sem defeitos críticos ou graves. |
| Qualidade de gravação/impressão | Inspeção visual e tátil | Bordas limpas; sem preenchimento; profundidade correta. |
| Completude do conjunto | Verificação em relação ao mapa de peças (4 Craks × 4 naipes, etc.) | Todos os postos e trajes presentes |
Inspeção por terceiros
Para marcas que exigem verificação independente,Acrílico JAYIApoia a inspeção por terceiros na fábrica antes do envio.
Inspetores da SGS, TUV ou agências designadas pelo cliente podem acessar o chão de fábrica e os registros de inspeção. A documentação do sistema de gestão da qualidade ISO 9001 está disponível para revisão do auditor, e os registros de inspeção de saída (100%) fornecem o histórico de dados que os inspetores terceirizados verificam.
O mesmo padrão de inspeção de 100% se aplica aos itens acessórios:Suportes de acrílico para mahjongOs itens incluídos em um pedido conjunto passam pelas mesmas verificações dimensionais e de qualidade de superfície que os próprios azulejos.
A infraestrutura de qualidade — incluindo as certificações ISO 9001, SGS, TUV, BSCI e SEDEX — reflete um compromisso da empresa com a disciplina de processos, e não apenas com a inspeção de produtos.
Essas certificações são auditadas anualmente e exigem procedimentos de ação corretiva documentados para cada não conformidade.
Para marcas que buscam fornecedoresjogo de tabuleiro acrílicoPara a produção em grande volume, esse conjunto de certificações fornece a base de conformidade que os principais varejistas exigem antes de integrar um fornecedor.
Perguntas frequentes
Quais são os padrões de qualidade aplicáveis à produção personalizada de peças de mahjong americano?
A ISO 9001 é a norma básica de gestão da qualidade, que rege os procedimentos documentados, as ações corretivas e a melhoria contínua. No nível do produto, a tolerância dimensional (±0,1 mm), a consistência de cor (ΔE ≤ 2,0) e a inspeção de 100% dos produtos expedidos são os principais padrões. Certificações adicionais, como SGS, TUV, BSCI e SEDEX, atendem aos requisitos de conformidade da cadeia de suprimentos dos principais varejistas.
Como se verifica a consistência da cor em toda uma produção em massa?
A cor é medida em três níveis usando um espectrofotômetro: na folha de acrílico bruta antes do corte, na primeira peça de cada lote de produção e em 10% das peças acabadas. Se alguma peça exceder ΔE 2,0 em relação à linha de base aprovada, todo o lote é medido. A amostra aprovada da fase de pré-produção serve como referência de cor durante toda a produção.
O que acontece quando uma peça de mahjong defeituosa é encontrada durante uma inspeção de 100%?
As peças de mahjong são classificadas como críticas, maiores ou menores. Defeitos críticos (rachaduras, símbolos ausentes) resultam no descarte sem retrabalho. Defeitos maiores (alteração visível de cor, arranhões profundos) são retrabalhados, se possível, ou descartados. Defeitos menores (marcas superficiais quase imperceptíveis) podem ser aceitos ou retrabalhados a critério do cliente. Peças de reposição são produzidas e reinspecionadas antes de serem incluídas no conjunto.
Posso solicitar uma inspeção por terceiros antes do envio?
Sim. A inspeção no local por agências terceirizadas designadas pelo cliente, como SGS, TUV, é possível na fábrica. O chão de fábrica, os registros de inspeção e a documentação de qualidade são acessíveis aos inspetores autorizados. A inspeção por terceiros é recomendada para os primeiros pedidos e para marcas que fornecem para grandes redes varejistas e que exigem verificação independente da qualidade.
De que forma a qualidade da matéria-prima afeta o produto final, o azulejo?
A qualidade da matéria-prima acrílica determina o limite máximo do que o produto final pode atingir. Chapas com bolhas internas produzem peças com bolhas. Chapas com densidade inconsistente produzem peças que apresentam polimento irregular. Chapas com variação de cor produzem peças que não podem ser combinadas dentro de uma tolerância de ΔE 2,0. É por isso que a inspeção do material recebido — transparência, densidade, superfície, cor e espessura — ocorre antes de qualquer corte, e as chapas fora dos padrões são rejeitadas na entrada.
Qual a taxa de defeitos que devo esperar em um pedido em grande quantidade?
A taxa de defeitos críticos é mantida em 0%. A taxa de defeitos maiores é limitada a 0,8–1,5%, dependendo do volume do pedido (taxas mais rigorosas para pedidos maiores). A taxa de defeitos menores é limitada a 2,0–3,0%. Esses limites são documentados no acordo de qualidade e verificados na inspeção de saída de 100%. Qualquer conjunto que contenha uma peça com defeito crítico ou maior é corrigido antes do envio.
Conclusão
A seleção de fornecedores americanos de peças de mahjong envolve uma avaliação sistemática e multidimensional, e não uma simples comparação de preços.
Os compradores devem priorizar certificações válidas, capacidade de produção dedicada e estável, controle de qualidade em todo o processo com inspeção final de 100%, histórico comprovado de exportação de OEMs, termos de cooperação flexíveis e suporte pós-venda confiável.
A adesão a essa estrutura de verificação padronizada ajuda os compradores atacadistas e varejistas a eliminar fabricantes não qualificados, evitar riscos de qualidade e atrasos na entrega, e estabelecer parcerias de cadeia de suprimentos estáveis, de longo prazo e em conformidade com as normas para vendas no mercado americano.
Leitura recomendada

Cathy Qin
Cathy Qin trabalha na Jayi Acrylic Industry Limited, com foco na gestão de produtos de acrílico personalizados para jogos e no marketing de conteúdo otimizado para SEO para aplicações B2B de atacado e varejo. Seu trabalho inclui o design de soluções de exibição, a gestão de projetos de personalização e a otimização do conteúdo do site para promover os produtos de acrílico de alta qualidade da Jayi em canais digitais globais.
Data da publicação: 10 de junho de 2026