
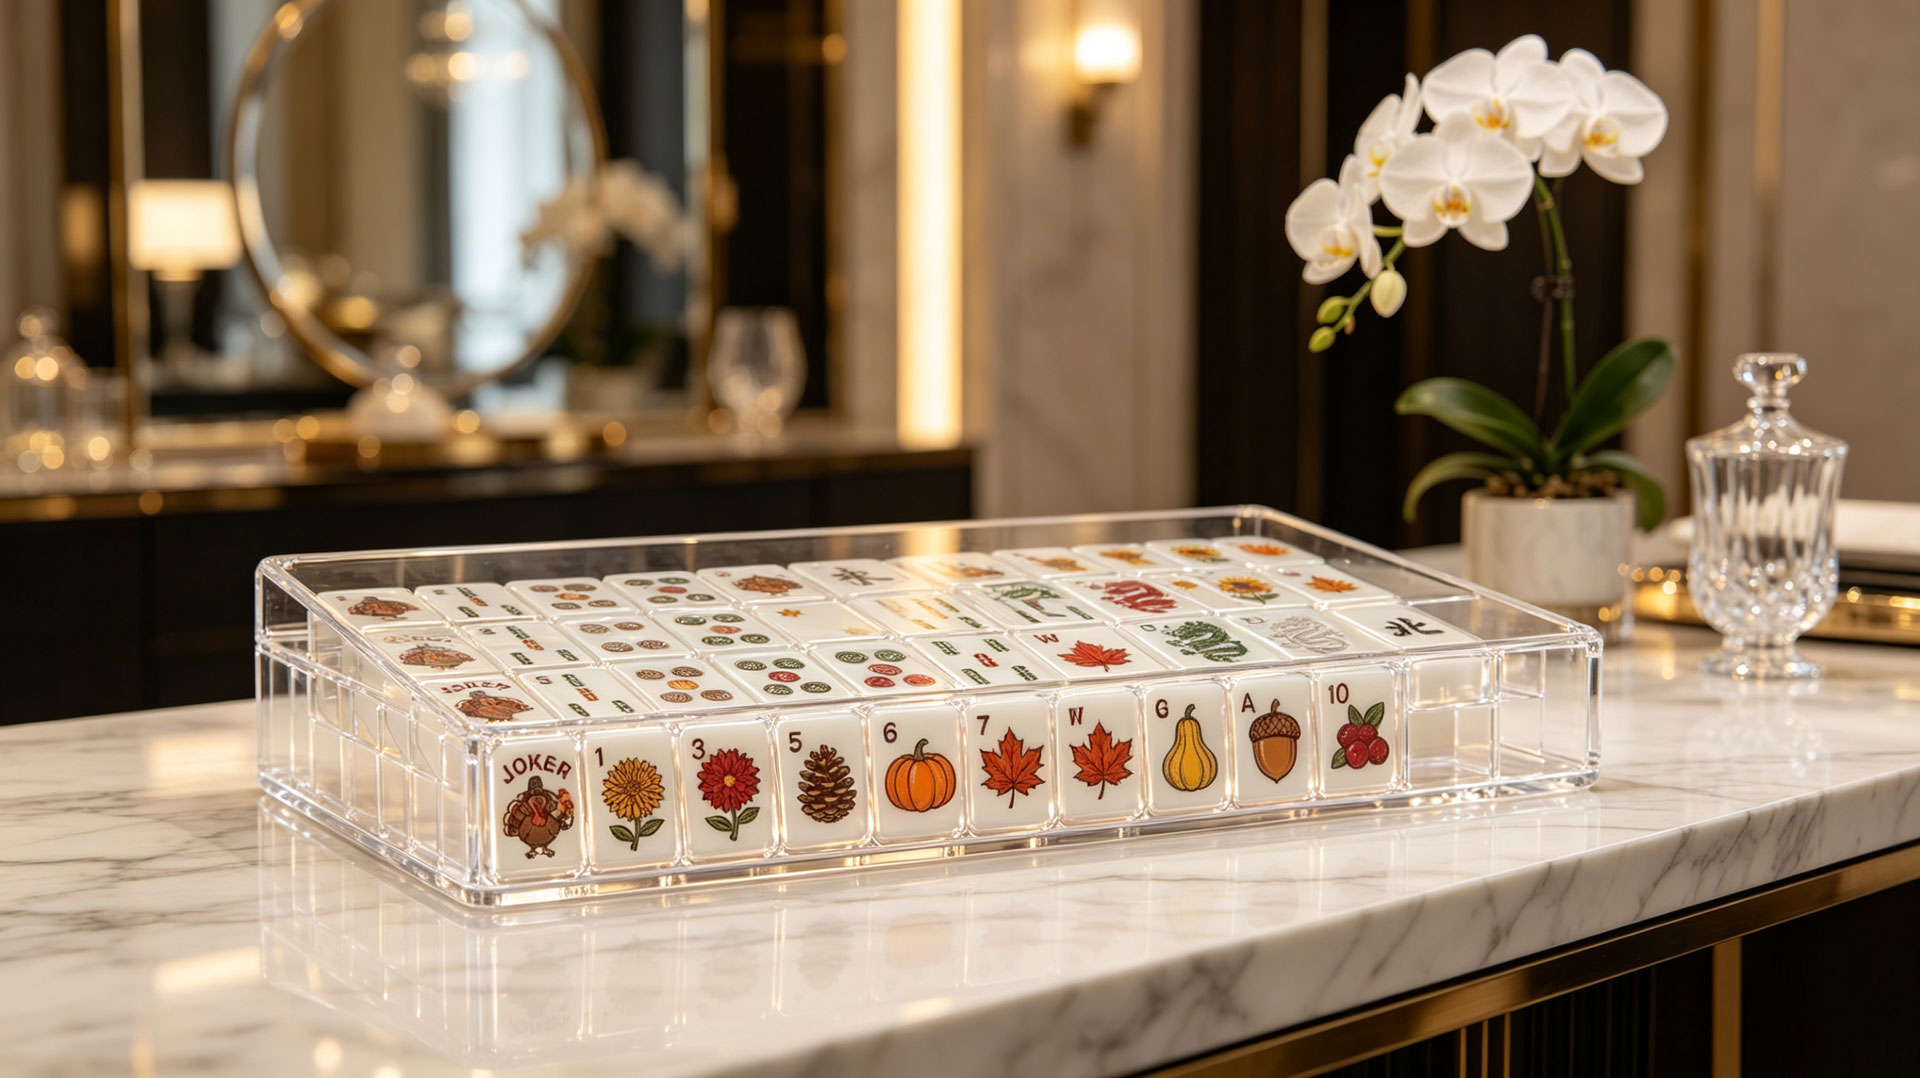
Üretim partileri arasında tek bir renk farkı bile, aynı setten iki mahjong taşının farklı üreticilerden gelmiş gibi görünmesine neden olabilir. Toplu alımlardaözel Amerikan mahjong taşlarıÜretimde kalite kontrolü, son bir denetim değil; ham madde alımından nihai ambalajlamaya kadar her aşamaya entegre edilmiş sürekli bir süreçtir.
Bu makale, tutarlı, sevkiyata hazır karo setlerini yeniden işleme veya reddedilme gerektiren partilerden ayıran kalite kontrol noktalarını ele almaktadır: gelen malzeme testi, süreç içi örnekleme, renk farkı yönetimi, kusur sınıflandırması ve tüm parti homojenliğinin sağlanması.
Önemli Noktalar:
• Ham akrilik, kesime başlamadan önce şeffaflık, yoğunluk ve yüzey kusurları açısından test edilir; standartlara uymayan malzemeler yükleme iskelesinde reddedilir.
• Üretim sürecinin beş aşamasında, tanımlanmış örnekleme oranları ve kabul kriterleriyle süreç içi denetim gerçekleştirilir.
• Levha ve karo seviyelerinde spektrofotometre doğrulaması kullanılarak renk tutarlılığı ΔE ≤ 2,0 aralığında korunmaktadır.
• Arızalar, belirli imha kurallarıyla üç kademeye ayrılır; tüm arızaların hurdaya çıkarılması gerekmez.
• Tüm partideki homojenlik, her bir karo parçasının onaylı örneğe göre kontrol edildiği son %100'lük bir denetimle doğrulanır.
Mahjong taşı üretiminde kalite kontrolü neden farklıdır?
Mahjong taşları, çoğu akrilik üründe bulunmayan bir kalite kontrol zorluğu sunar: 152 parçalık bir setteki her taş, aynı sete aitmiş gibi görünmelidir. Yüzeyinde küçük bir kusur bulunan bir teşhir standı tek bir ünite olarak gönderilir. Komşusundan renk farklılığı gösteren bir mahjong taşı, masada hemen fark edilir ve son kullanıcı için kabul edilemezdir. Bu teorik bir endişe değil; toplu taş siparişlerinde en yaygın kalite şikayetidir ve eğer değiştirilen taş setin geri kalanıyla uyumlu değilse, sadece kusurlu taşı değiştirmekle düzeltilemez.
Bu gereklilik — parça bazında kabul edilebilirlik yerine set bazında tutarlılık — hattın sonundaki geleneksel geçme/kalma denetiminin yetersiz olduğu anlamına gelir. Fayansların %98'i tek tek geçtiği bir parti, kenarlarda geçen %2'lik kısım görünür bir varyasyon oluşturursa, set olarak yine de başarısız olabilir. Mahjong taşı üretiminde etkili kalite kontrolü, hem tek tek fayans kalitesini hem de parti genelindeki homojenliği doğrulamalıdır.
Aşağıda açıklanan denetim çerçevesi, JAYI tesisinde uygulanan ISO 9001 sertifikalı prosedürleri yansıtmaktadır; burada tüm süreçlerde %100 çıkış denetimi ve üçüncü taraf denetim desteği standarttır.özel mahjong setisiparişler.
Üretim Başlamadan Önce Gelen Malzeme Kontrolü
Neler Test Edilecek?
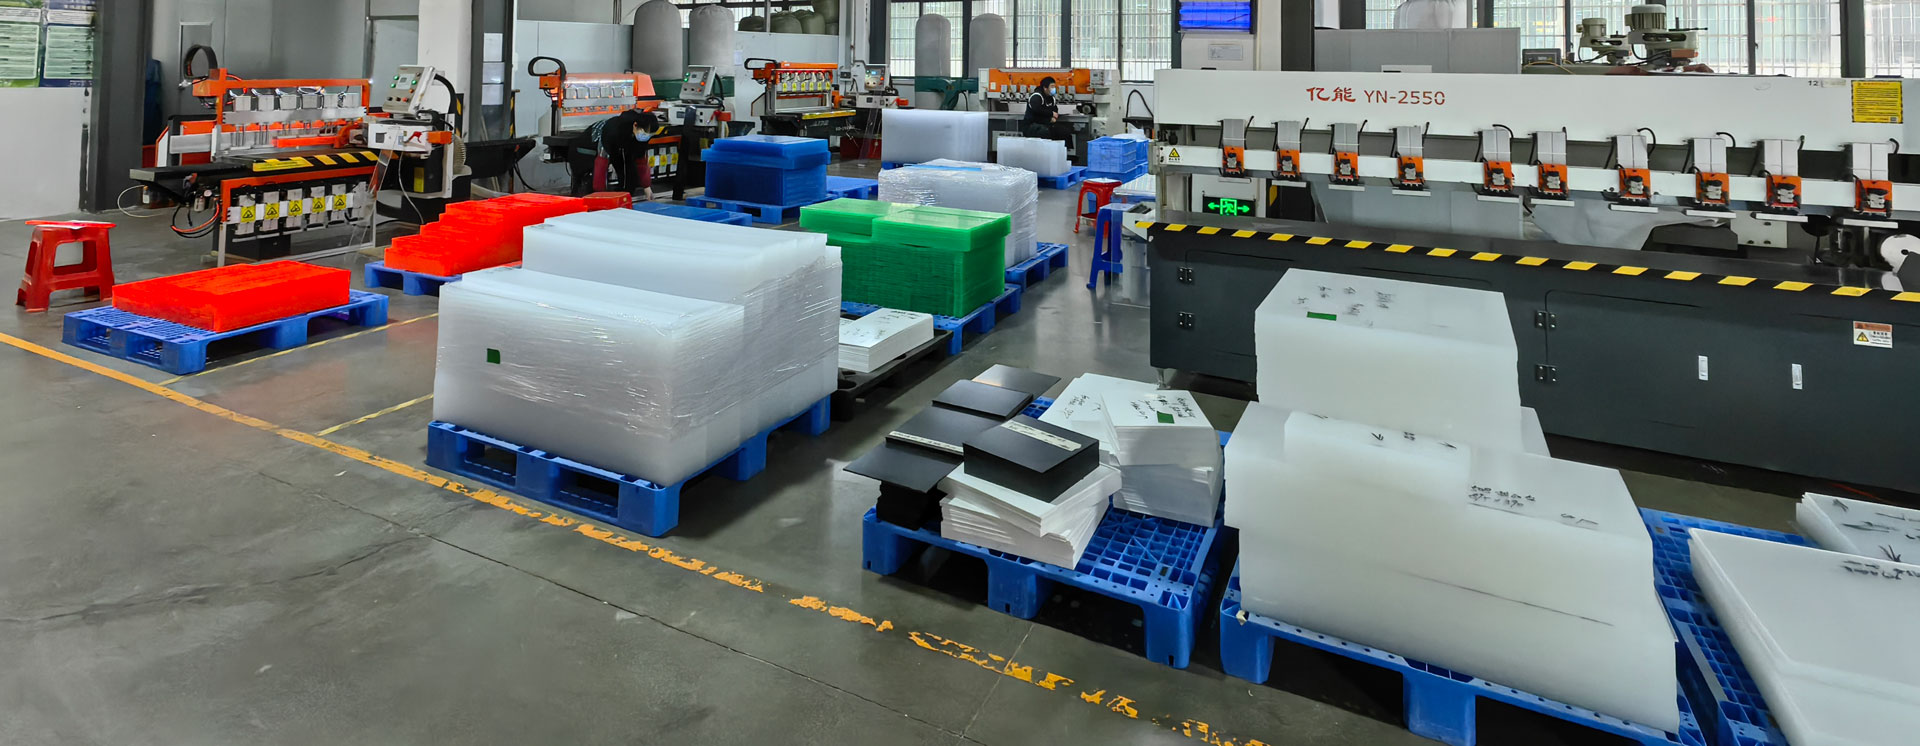
Ham akrilik levha, her karonun temelini oluşturur. Alt tabakadaki kusurlar sonradan düzeltilemez; iç kabarcıkları olan bir levha, CNC makinesi ne kadar hassas keserse kessin, iç kabarcıkları olan karolar üretir.
| Test | Yöntem | Kabul Kriteri | Reddedilme Sonucu |
|---|---|---|---|
| Şeffaflık | 550 nm'de spektrofotometre | ≥ %92 geçirgenlik (şeffaf akrilik) | Sayfa reddedildi; yenisi sipariş edildi. |
| Yoğunluk | Hassas terazi (±0,01 g) + hacim ölçümü | Belirtilen değerin ±%1'i dahilinde | Sayfa reddedildi. |
| Yüzey kusurları | LED panel altında görsel inceleme (1000 lüks) | Çizik, kabarcık veya 0,3 mm'den büyük herhangi bir kusur yok. | Hata limitini aşan kusurlar varsa, ürün reddedilir. |
| Renk tutarlılığı | Spektrofotometre ile Pantone referansı karşılaştırması. | Levha seviyesinde ΔE ≤ 1,5 | Yeniden ölçüm için karantinaya alınan sayfa |
| Kalınlık homojenliği | Sayfa başına 5 noktadan dijital mikrometre ölçümü | Levha boyunca ±0,15 mm | Sayfa reddedildi. |
Malzeme İzlenebilirliği
Tesise giren her akrilik levha, tedarikçiyi, üretim tarihini ve test sonuçlarını gösteren bir parti numarasıyla etiketlenir. Üretim sırasında bir kalite sorunu ortaya çıkarsa, parti numarası, belirli malzeme partisine ve o levhadan kesilen her bir karo parçasına kadar izleme olanağı sağlar.
Malzeme red oranları aylık olarak takip edilmektedir. Gelen denetimden geçemeyen levhalar, ayrıntılı bir kusur raporuyla birlikte tedarikçiye iade edilir. Red oranının %3'ü aşması durumunda tedarikçi incelemesi başlatılır. JAYI'nin %100 saf akrilik kullanma politikası (asla geri dönüştürülmüş malzeme kullanılmaz) bu aşamada uygulanmaktadır: geri dönüştürülmüş levhalar, yukarıdaki yoğunluk ve şeffaflık testlerinde tespit edilebilen tutarsız yoğunluk ve daha düşük şeffaflık sergiler.
Üretimin Beş Aşamasında Süreç İçi Denetim
Üretim iş akışının her aşamasına kalite kontrol noktaları yerleştirilmiştir. Her kontrol noktasının tanımlanmış örnekleme oranları, kabul kriterleri ve çözüm prosedürleri vardır.
Aşamalı Kalite Kontrol Matrisi
| Sahne | İşlem | Denetim Noktası | Örnekleme Hızı | Temel Kriterler |
|---|---|---|---|---|
| 1. Kesme | Akrilik levhanın CNC kesimi | Boş karoların boyutsal doğruluğu | Parti başına %10 | ±0,1 mm (özelliğe göre) |
| 2. Gravür | Karo yüzeyine lazer gravür | Oyma derinliği, kenar keskinliği, yol doğruluğu | Parti başına %15 | Derinlik ±0,05 mm; çapak yok. |
| 3. Yazdırma | UV baskı veya serigrafi baskı | Renk kaydı, mürekkep yapışması, hizalama | Parti başına %15 | Kayıt ±0,2 mm; ΔE ≤ 2,0 |
| 4. Parlatma | kenarların elmasla parlatılması | Yüzey kalitesi, kırıksız kenarlar | Parti başına %10 | Görünür çatlak yok; Ra ≤ 0,8 μm |
| 5. Montaj ve Paketleme | Karo seti montajı, ambalajın içine yerleştirme | Eksiksizlik, karo dizilimi, ambalaj bütünlüğü | %100 | 152 karo da eksiksiz; hasar yok. |
Gerilimi Artırma Kuralları
Üretim sürecinde yapılan bir denetimde, kabul edilebilir eşiği aşan bir kusur oranı tespit edildiğinde, o partinin üretimi durdurulur. Kalite kontrol ekibi etkilenen karoları izole eder, temel nedeni belirler ve üretime devam etmeden önce düzeltici önlemler uygular. Yaygın temel nedenler ve çözümleri şunlardır:
| Hata Kalıbı | Muhtemel Temel Sebep | Düzeltici Eylem |
|---|---|---|
| Sistematik boyutsal kayma | CNC takım aşınması | Alet değişimi; yeniden kalibrasyon |
| Gravür derinliği varyasyonu | Lazer gücü dalgalanması | Lazer kalibrasyonu; güç stabilizasyonu |
| Baskı kayıt ofseti | Fikstür hizalama hatası | Armatürün yeniden hizalanması; sıfırlama |
| Cila üzerinde kenar çatlaması | Parlatma tekerleği durumu | Tekerlek değişimi; ilerleme hızı ayarı |
Üretim Partisinde Renk Tutarlılığının Yönetimi
ΔE Standardı
Renk farkı, iki renk arasındaki algısal mesafeyi temsil eden standartlaştırılmış bir ölçüt olan ΔE (Delta E) birimleriyle ölçülür. 1,0'lık bir ΔE algılanabilirlik eşiğidir: çoğu insan normal görüş koşullarında 1,0'ın altındaki bir renk farkını ayırt edemez. Özel Amerikan mahjong seti üretiminde standart ΔE ≤ 2,0 olarak korunurken, katı renk doğruluğu gereksinimleri olan markalar için ΔE ≤ 1,5 de mevcuttur.
Renk Varyasyonunun Girdiği Nokta
| Üretim Değişkeni | Renkleri Nasıl Etkiler? | Kontrol Yöntemi |
|---|---|---|
| Akrilik levha partisi | Ham maddenin farklı üretim partilerinde hafif renk tonu farklılıkları olabilir. | Sipariş edilen parti numarasına göre eşleştirme kağıdı; gelen muayenede ΔE ölçümü. |
| Mürekkep formülasyonu | UV mürekkep partilerinin karıştırma oranları değişirse, mürekkep özellikleri kayabilir. | Parti düzeyinde mürekkep doğrulama; viskozite ve renk ölçümü |
| Tedavi koşulları | UV lambanın yoğunluğu ve pozlama süresi, mürekkebin nihai rengini etkiler. | Lamba yoğunluğu izleme; zamanlı pozlama kontrolü |
| Substrat etkileşimi | Renkli akrilik boya üzerindeki mürekkep rengi değişimleri, beyaz referans boyaya kıyasla. | Her zaman gerçek akrilik boya üzerinde prova yapın, kağıt üzerinde değil. |
| Oyma derinliği | Daha derin oyma, kesim kanalındaki ışık kırılmasını değiştirir. | Oyma aşamasında derinlik doğrulaması (yukarıdaki 2. Aşamaya bakınız) |
Renk Doğrulama İş Akışı
1. Üretim öncesi:Pantone referansı CMYK'ye dönüştürüldü; gerçek akrilik alt tabaka üzerinde test baskısı yapıldı; spektrofotometre okuması temel değer olarak kaydedildi.
2. Sayfa düzeyinde:Her bir akrilik levha, kesime başlamadan önce taban çizgisine göre ölçülür.
3. Karo düzeyinde:Her CNC/oyma/baskı işleminden çıkan ilk karo, temel değere göre ölçülür.
4. Parti düzeyinde:Üretilen karoların %10'u spektrofotometrik olarak ölçülür; herhangi bir karo ΔE 2,0'ı aşarsa, tüm parti ölçülür.
Bu çok katmanlı doğrulama, renk kaymasını mümkün olan en erken aşamada, yani düzeltme maliyetlerinin en düşük olduğu anda yakalar. Levha seviyesinde yakalanan bir renk kayması sadece levha değişimi gerektirirken, aynı kayma bitmiş karo seviyesinde yakalanırsa, etkilenen tüm karoların hurdaya çıkarılması ve yeniden üretilmesi gerekir. Prensip basittir: Renk sorunu ne kadar geç tespit edilirse, etkilenen karolara o kadar fazla malzeme, işçilik ve zaman yatırılmış olur ve düzeltme maliyeti o kadar yüksek olur.
Arıza Sınıflandırması ve Çözümü
Tüm kusurlar aynı değildir. Üç aşamalı bir sınıflandırma sistemi, her kusurlu karo için uygulanacak kararı belirler: yeniden işlenir, kalitesi düşürülür veya hurdaya çıkarılır.
Hata Seviyeleri
| Aşama | Tanım | Örnekler | Eğilim |
|---|---|---|---|
| Kritik | Karo döşemeyi kullanılamaz veya güvensiz hale getiren kusur. | Çatlak karo; eksik gravür; yanlış sembol | Hurdaya ayırın, asla yeniden işlemeyin. |
| Ana | Uzaktan bakıldığında bile görülebilen ve görünümü veya işlevi etkileyen kusur. | Renk kayması ΔE > 2,0; derin çizik; hizasız baskı | Mümkünse yeniden işleyin; aksi takdirde hurdaya ayırın. |
| Küçük | Kusur yalnızca yakından incelendiğinde görülebilir; işlevini etkilemez. | Yüzeyde 0,5 mm'den küçük hafif izler; hafif cila farklılığı | Müşterinin takdirine bağlı olarak kabul edilebilir veya yeniden düzenlenebilir. |
Hata Oranı Eşikleri
| Sipariş Boyutu | Kritik (maks) | Büyük (maks) | Küçük (maks) |
|---|---|---|---|
| ≤ 500 set | 0% | %1,5 | %3,0 |
| 501–2.000 set | 0% | %1,0 | %2,5 |
| > 2.000 set | 0% | %0,8 | %2,0 |
Kritik kusurlara, herhangi bir hacimde sıfır tolerans gösterilir. Büyük ve küçük kusur oranları, sipariş hacmi arttıkça azalır; daha büyük üretim serileri daha fazla istatistiksel kontrol sağlar ve daha sıkı bir kalite dağılımı elde edilmesini sağlar.
Kusurlu fayanslara ne olur?
Hurda olarak sınıflandırılan fayanslar imha edilir ve akrilik geri dönüşüm işlemiyle geri dönüştürülür (geri dönüşüm malzemesi ürün dışı uygulamalarda kullanılır, asla fayans üretiminde kullanılmaz).
Yeniden işlenebilir olarak sınıflandırılan karolar, uygun üretim aşamasına geri gönderilir; kenar kusurları için yeniden cilalama, renk sorunları için yeniden baskı, derinlik hataları için yeniden oyma işlemi yapılır.
Yeniden işlenmiş karolar, üretim akışına tekrar girmeden önce ilk geçiş karolarıyla aynı örnekleme oranında yeniden incelenir.
Müşterilere Hata Bildirimi
Ürünlerin %100'ünün kontrol edildiği denetim sırasında kusurlar tespit edildiğinde, müşteriler kusur türünü, miktarını, temel neden analizini ve alınan düzeltici önlemleri içeren bir kusur raporu alırlar.
Büyük ve kritik kusurlar için raporda ayrıca fotoğrafik kanıtlar ve işlem kararı (yeniden işleme veya hurdaya ayırma) da yer almaktadır.
Bu aşamada şeffaflık, üretim sürecine olan güveni artırır; kusurlar meydana geldiğinde bile, belgelenmiş düzeltici eylem, reaktif problem çözme yerine süreç kontrolünü gösterir.
Parti Genelinde Homojenlik — Son %100 Kontrol
Mahjong Oyununda %100 Denetimin Gerekli Olmasının Sebebi
Örneklem tabanlı kalite kontrolü, tek tek parçaların bağımsız olarak satıldığı ürünler için geçerlidir. Mahjong setleri komple üniteler halinde satılır; tek bir kusurlu karo tüm seti tehlikeye atar. Bu nedenle, mahjong karo setlerinin son kontrolü %100'dür: istatistiksel bir örneklem değil, her karo kontrol edilir.
%100 Kontrol Listesi
| Kontrol etmek | Yöntem | Geçme Kriteri |
|---|---|---|
| Karo sayısı | 152 karoluk manifestoya göre manuel sayım | Tam sayı eşleşmesi |
| Sembol doğruluğu | Onaylanmış sanat eserleriyle görsel karşılaştırma | Her karoda doğru sembol |
| Renk homojenliği | D65 ışığı altında onaylı örnekle görsel karşılaştırma | Örnekle gözle görülür bir renk farkı yok. |
| Boyutsal doğruluk | Dijital kumpas ile uzunluk, genişlik ve kalınlık ölçümü | ±0,1 mm (özelliğe göre) |
| Yüzey kalitesi | LED panel altında görsel inceleme | Kritik veya büyük kusur yok. |
| Gravür/baskı kalitesi | Görsel ve dokunsal inceleme | Temiz kenarlar; dolgu yok; doğru derinlik |
| Setin tamamlanması | Karo haritasına göre doğrulama (4 çatlak × 4 takım, vb.) | Tüm rütbeler ve takımlar mevcut. |
Üçüncü Taraf Denetimi
Bağımsız doğrulama gerektiren markalar için,JAYI AkrilikFabrikada sevkiyat öncesinde üçüncü taraf denetimini destekler.
SGS, TUV veya müşteri tarafından belirlenen kuruluşlardan gelen denetçiler, üretim alanına ve denetim kayıtlarına erişebilirler. ISO 9001 kalite yönetim sistemi dokümantasyonu denetçi incelemesi için mevcuttur ve %100 çıkış denetim kayıtları, üçüncü taraf denetçilerin doğruladığı veri izini sağlar.
Aksesuar ürünleri için de aynı %100 denetim standardı geçerlidir:akrilik mahjong raflarıSipariş kapsamında yer alan ürünler, karoların kendileriyle aynı boyut ve yüzey kalitesi kontrollerinden geçer.
ISO 9001, SGS, TUV, BSCI ve SEDEX sertifikaları da dahil olmak üzere kalite altyapısı, yalnızca ürün denetimine değil, tesis düzeyinde süreç disiplinine olan bağlılığı yansıtmaktadır.
Bu sertifikalar yıllık olarak denetlenir ve her uygunsuzluk için belgelenmiş düzeltici işlem prosedürleri gerektirir.
Markaların tedarik süreçleri içinakrilik masa oyunuÜrün hacmi yüksek olduğunda, bu sertifikasyon paketi, büyük perakendecilerin bir tedarikçiyi işe almadan önce ihtiyaç duyduğu uyumluluk temelini sağlar.
SSS
Özel yapım Amerikan mahjong taşı üretiminde hangi kalite standartları geçerlidir?
ISO 9001, belgelenmiş prosedürleri, düzeltici eylemleri ve sürekli iyileştirmeyi düzenleyen temel kalite yönetim standardıdır. Ürün düzeyinde, boyut toleransı (±0,1 mm), renk tutarlılığı (ΔE ≤ 2,0) ve %100 çıkış denetimi birincil standartlardır. SGS, TUV, BSCI ve SEDEX gibi ek sertifikalar, büyük perakendecilerin tedarik zinciri uyumluluk gereksinimlerini karşılamaktadır.
Seri üretimde renk tutarlılığı nasıl doğrulanır?
Renk ölçümü, spektrofotometre kullanılarak üç aşamada yapılır: kesimden önce ham akrilik levha, her üretim serisinin ilk karosu ve bitmiş karoların %10'u. Herhangi bir karo, onaylanmış temel değerden ΔE 2.0'ı aşarsa, tüm parti ölçülür. Üretim öncesi aşamadan alınan onaylanmış örnek, tüm üretim süreci boyunca renk referansı olarak kullanılır.
Mahjong taşının %100 denetimi sırasında kusurlu bir taş bulunduğunda ne olur?
Mahjong taşları kritik, büyük veya küçük olarak sınıflandırılır. Kritik kusurlar (çatlaklar, eksik semboller) yeniden işleme gerek kalmadan hurdaya ayrılır. Büyük kusurlar (görünür renk kayması, derin çizikler) mümkünse yeniden işlenir veya hurdaya ayrılır. Küçük kusurlar (zar zor görülebilen yüzey izleri) müşterinin takdirine bağlı olarak kabul edilebilir veya yeniden işlenebilir. Yedek taşlar üretilir ve sete dahil edilmeden önce yeniden incelenir.
Sevkiyat öncesinde üçüncü taraf denetimi talep edebilir miyim?
Evet. Fabrikada SGS, TUV veya müşteri tarafından belirlenen üçüncü taraf kuruluşlar tarafından yerinde denetim desteklenmektedir. Üretim alanı, denetim kayıtları ve kalite dokümanları yetkili denetçilerin erişimine açıktır. Bağımsız kalite doğrulaması gerektiren ilk siparişler ve büyük perakende zincirlerine tedarik sağlayan markalar için üçüncü taraf denetimi önerilir.
Hammadde kalitesi, nihai karo ürününü nasıl etkiler?
Ham akrilik kalitesi, nihai ürünün ulaşabileceği en üst sınırı belirler. İçinde kabarcıklar bulunan levhalar, kabarcıklı fayanslar üretir. Yoğunluğu tutarsız olan levhalar, düzgün cilalanmayan fayanslar üretir. Renk farklılığı olan levhalar, ΔE 2.0 içinde eşleşmeyen fayanslar üretir. Bu nedenle, kesimden önce gelen malzemenin şeffaflık, yoğunluk, yüzey, renk ve kalınlık açısından denetimi yapılır ve standart altı levhalar sevkiyat noktasında reddedilir.
Toplu siparişte ne kadar kusur oranı beklemeliyim?
Kritik kusurlar %0'da tutulmaktadır. Büyük kusur oranları, sipariş hacmine bağlı olarak %0,8-1,5 ile sınırlıdır (daha büyük siparişler için daha düşük oranlar geçerlidir). Küçük kusur oranları %2,0-3,0 ile sınırlıdır. Bu eşikler kalite sözleşmesinde belgelenir ve %100 çıkış denetiminde doğrulanır. Kritik veya büyük kusurlu bir karo içeren herhangi bir set, sevkiyattan önce düzeltilir.
Çözüm
Amerikan mahjong taşı tedarikçilerini değerlendirmek, basit bir fiyat karşılaştırmasından ziyade sistematik ve çok boyutlu bir değerlendirme gerektirir.
Alıcılar, geçerli sertifikalara, istikrarlı ve özel üretim kapasitesine, %100 nihai denetim içeren tam süreçli kalite kontrolüne, doğrulanmış OEM ihracat geçmişine, esnek işbirliği koşullarına ve güvenilir satış sonrası desteğe öncelik vermelidir.
Bu standartlaştırılmış değerlendirme çerçevesine uymak, toptan ve perakende alıcıların niteliksiz üreticileri elemesine, kalite risklerinden ve teslimat gecikmelerinden kaçınmasına ve ABD pazarı satışları için uzun vadeli, istikrarlı ve uyumlu tedarik zinciri ortaklıkları kurmasına yardımcı olur.

Cathy Qin
Cathy Qin, Jayi Acrylic Industry Limited'de çalışmakta olup, B2B toptan ve perakende uygulamaları için özel akrilik oyun ürünleri yönetimi ve SEO odaklı içerik pazarlamasına odaklanmaktadır. Çalışmaları arasında teşhir çözümleri tasarlamak, özelleştirme projelerini yönetmek ve Jayi'nin yüksek kaliteli akrilik ürünlerini küresel dijital kanallarda tanıtmak için web sitesi içeriğini optimize etmek yer almaktadır.
Yayın tarihi: 10 Haz-2026